

কাটিংয়ের মান শুধুমাত্র নজল এবং লেন্সের উপর নির্ভর করে না
কেন ইলেকট্রো-পনিউমেটিক প্রোপরশনাল ভাল্ভ লেজার কাটিংয়ের একটি অদৃশ্য পরিবর্তনশীল — এবং কীভাবে এটিকে সঠিকভাবে ডায়াগনোস করতে হয়
ওয়ার্কশপের ফ্লোরে, একই পরিস্থিতি বারবার ঘটে: মেশিনটি স্বাভাবিকভাবে চলছে, আর হঠাৎ করেই কাটিংয়ের মান খারাপ হয়ে যায় — কাটা পৃষ্ঠে ড্রস জমে, পিয়ার্সিং বারবার বাইরে ফেটে যায়। অপারেটরের প্রথম ধারণা হয় যে নজলটি ক্ষতিগ্রস্ত হয়েছে অথবা প্রোটেক্টিভ লেন্সটি দূষিত হয়েছে, তাই নজল এবং প্রোটেক্টিভ উইন্ডোগুলি বারবার প্রতিস্থাপন করা হয়। খরচপত্র বাড়তে থাকে, কিন্তু সমস্যাটি আবার আবার ফিরে আসে।
এইসব ক্ষেত্রে সবচেয়ে বেশি উপেক্ষিত একটি গুরুত্বপূর্ণ উপাদান হলো ইলেকট্রো-পনিউমেটিক প্রোপরশনাল ভাল্ভ। এটি ছোট হলেও কাটিং সহায়ক গ্যাসের চাপ নিয়ন্ত্রণ করে। যখন এটি অস্বাভাবিকভাবে কাজ করে, তখন নজল বা লেন্স প্রতিস্থাপন করলেও কাটিংয়ের মান ফিরে আসে না।
এই নিবন্ধটি বিমূর্ত ধারণাগুলির পাশে সরে এসে তিনটি ব্যবহারিক প্রশ্নের উত্তর দেয়: কেন অনুপাতিক ভাল্ভের ত্রুটিগুলি প্রায়শই নজল ত্রুটি হিসাবে ভুলভাবে চিহ্নিত করা হয়; দুটির মধ্যে দ্রুত পার্থক্য কীভাবে করা যায়; এবং কীভাবে বিচার করা যায় যে কোনও অনুপাতিক ভাল্ভ নির্দিষ্ট করা মূল্যবান কিনা।
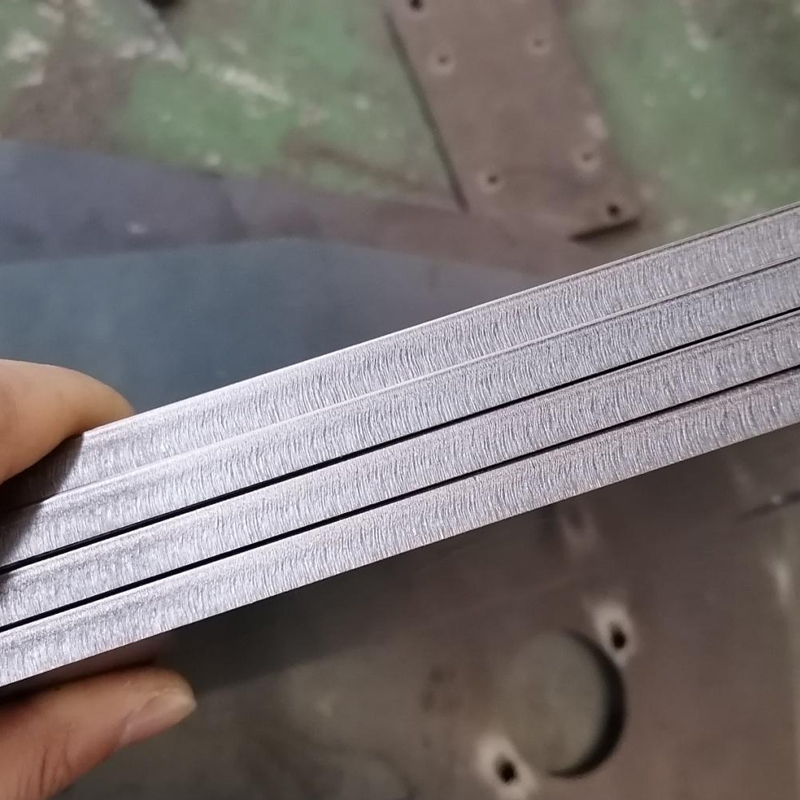
১. কেন অনুপাতিক ভাল্ভের ত্রুটিগুলি প্রায়শই নজল ত্রুটি হিসাবে ভুলভাবে ব্যাখ্যা করা হয়
লেজার কাটিং-এ, নজল গ্যাস প্রবাহের আকৃতি নিয়ন্ত্রণ করে, অন্যদিকে অনুপাতিক ভাল্ভ আউটপুট চাপের স্থিতিশীলতা এবং প্রতিক্রিয়া গতি নির্ধারণ করে—এটি সেই উপাদান যা মেশিনের প্রক্রিয়া নির্দেশনার সাথে মিলে যায়। দুটি আলাদা কাজ সম্পাদন করে, তবুও তাদের ব্যর্থতার লক্ষণগুলি প্রায় সম্পূর্ণরূপে ওভারল্যাপ করে: ড্রস, অমসৃণ কাটা পৃষ্ঠ, অস্থিতিশীল পিয়ার্সিং। এগুলি ঠিক সেই লক্ষণ যেখানে ফিল্ড ইঞ্জিনিয়াররা সবচেয়ে বেশি সময় মূল কারণটি ভুলভাবে বিচার করেন।
যখন রোগ নির্ণয় ভুল হয়, তখন পরবর্তী সমস্ত পদক্ষেপও ভুল হয়: নজল এবং লেন্সগুলি বারবার প্রতিস্থাপন করা হয়, যা সময় নষ্ট করে এবং প্রতিটি অংশের খরচ বাড়ায়, অথচ আসল সমস্যা—গ্যাস পাথে চাপ নিয়ন্ত্রণ—কখনও সমাধান করা হয় না।
২. কাটিং হেড নাকি গ্যাস পাথ? দুটি ত্রুটির প্যাটার্ন, দুটি উপসংহার
কোনো অংশ প্রতিস্থাপন করার আগে সমস্যাটি কোথায় অবস্থিত তা নির্ধারণ করুন। নজলের ত্রুটি এবং প্রোপরশনাল-ভাল্ভের ত্রুটি তিনটি পর্যবেক্ষণযোগ্য বৈশিষ্ট্য দ্বারা পৃথক করা যায়:
|
বৈশিষ্ট্য |
নজলের ত্রুটি |
প্রোপরশনাল-ভাল্ভের ত্রুটি |
|
সাধারণ লক্ষণ |
আঘাতজনিত বিকৃতি বা ওরিফিস ক্ষয় |
গ্যাস পাথে অস্বাভাবিক চাপ নিয়ন্ত্রণ |
|
ঘটনার প্যাটার্ন |
একটি নির্দিষ্ট শীটে ধারাবাহিক ত্রুটি; সমস্যাটি স্থিতিশীল এবং টিকে থাকে |
আংশিক: এক মুহূর্তে ভালো, পরের মুহূর্তে খারাপ |
|
অভিন্ন প্যারামিটারের সাথে আচরণ |
ফলাফল স্থিতিশীল থাকে |
শীট ও ব্যাচগুলির মধ্যে উল্লেখযোগ্য দোলন |
৩. কীভাবে বিচার করবেন যে একটি অনুপাতিক ভালভ নির্দিষ্ট করা উচিত কিনা
• শক্তিশালী গতিশীল প্রতিক্রিয়া। কাটিংয়ের সময় চাপ নির্দেশনা ধ্রুবভাবে পরিবর্তিত হয়। ভালভের প্রতিক্রিয়া গতি সরাসরি নির্ধারণ করে যে গ্যাস চাপ পিয়ার্সিং, কর্নার এবং লিড-ইনগুলির মধ্য দিয়ে সঠিকভাবে বজায় থাকছে কিনা। ধীরগতির ভালভ নির্দেশনার পিছনে পড়ে যায়, এবং কাটা পৃষ্ঠে দৃশ্যমান দোলন দেখা যায়।
• উৎকৃষ্ট নিয়ন্ত্রণ নির্ভুলতা এবং রৈখিকতা। চাপ আউটপুট নির্দেশনার সাথে এক-এক সম্পর্কযুক্ত। উচ্চ রৈখিকতা বলতে প্রক্রিয়া প্যারামিটারগুলি পুনরুত্পাদনযোগ্য বোঝায়: একই প্যারামিটার সেট বিভিন্ন শীট ও ব্যাচে সামঞ্জস্যপূর্ণ ফলাফল প্রদান করে— ধারাবাহিক উৎপাদনে এটি সবচেয়ে গুরুত্বপূর্ণ বৈশিষ্ট্য।
• বিস্তৃত চাপ স্পেক কভারেজ। পাতলা প্লেট থেকে মোটা প্লেট, বিভিন্ন ক্ষমতা শ্রেণির মেশিন থেকে বিভিন্ন গ্যাস মাধ্যম—প্রতিটি ক্ষেত্রে উপযুক্ত চাপ নির্দিষ্টকরণ সর্বদা পাওয়া যায়, ফলে নির্বাচনে কোনো আপোষ করা হয় না।
• টেকসই হার্ডওয়্যার এবং কাজের পরিবেশের প্রতি শক্তিশালী অভিযোজন ক্ষমতা। লেজার কাটিংয়ের পরিবেশ চাহিদাপূর্ণ—ধূলিকণা, তাপমাত্রা এবং কম্পন। ভালভ বডির সিলিং এবং উপকরণ দীর্ঘমেয়াদী বিশ্বস্ততা নির্ধারণ করে; টেকসই হার্ডওয়্যার মানে কম বন্ধ হওয়া এবং কম রক্ষণাবেক্ষণ খরচ।
• বুদ্ধিমান চালুকরণ এবং রোগ নির্ণয়। দ্রুত চালুকরণ এবং ত্রুটি নির্ণয় সাইটে সমস্যা সমাধানের সময় উল্লেখযোগ্যভাবে কমায়, ফলে অপারেটরদের চেষ্টা-ভিত্তিক কাজ করতে হয় না।
• উচ্চ শিল্প পরিপক্বতা। শুধুমাত্র বৃহৎ সংখ্যক বাস্তব ইনস্টলেশনে যাচাইকৃত প্রযুক্তিগত সমাধানকেই স্থির বলা যায়। উচ্চ শিল্প পরিপক্বতা বলতে এটাই বোঝায় যে, সাধারণ সমস্যাগুলি ইতিমধ্যে চিহ্নিত করা হয়েছে এবং সমাধান করা হয়েছে।
৪. ইলেকট্রো-পনিউমেটিক অনুপাতসার ভালভ
গ্যাস-পাথ চাপ নিয়ন্ত্রণ হলো কাটিংয়ের মানের লুকানো পরিবর্তনশীল রাশি — এবং লেজারেইন ইলেকট্রো-প্নিউমেটিক অনুপাতসম্পন্ন ভালভগুলি এই কাজের জন্য বিশেষভাবে ডিজাইন করা হয়েছে।
শক্তিশালী গতিশীল প্রতিক্রিয়া: দ্রুত প্রতিক্রিয়া, চাপ নির্দেশনা জারি হওয়ার সঙ্গে সঙ্গেই পূরণ করা হয়, চাপের বিলম্ব ন্যূনতম, আরও স্থিতিশীল কাটিং পৃষ্ঠ। চমৎকার নিয়ন্ত্রণ নির্ভুলতা ও রৈখিকতা: চাপ আউটপুট নির্দেশনার সাথে সঠিকভাবে মিলে যায়, ফলে ধারাবাহিক উৎপাদন আর সৌভাগ্যের উপর নির্ভর করে না। বিস্তৃত চাপ-স্পেসিফিকেশন কভারেজ: প্রতিটি শক্তি শ্রেণির লেজার মেশিনের সাথে মিলিয়ে নেওয়া যায়, পাতলা থেকে মোটা প্লেট পর্যন্ত, বিভিন্ন শক্তি পরিসর ও গ্যাস মাধ্যমের জন্য, নির্বাচনে কোনো আপস করা হয় না।
ভালভগুলি টেকসই হওয়ার জন্য নির্মিত, যা বিভিন্ন কাজের পরিবেশে শক্তিশালী অভিযোজন ক্ষমতা প্রদর্শন করে এবং দীর্ঘমেয়াদী রক্ষণাবেক্ষণ খরচ কমায়। দ্রুত চালুকরণ এবং ত্রুটি নির্ণয় সমর্থিত, যা সমস্যা সমাধানের সময়কে উৎপাদনে ফিরিয়ে আনে। এবং শিল্পের পরিপক্কতা উচ্চ: LASERIEN সমানুপাতিক ভালভগুলি ইতিমধ্যে অসংখ্য লেজার কাটিং সাইটে স্থিতিশীলভাবে কাজ করছে, যা একটি পরিপক্ক ও বিশ্বস্ত প্রযুক্তিগত সমাধান প্রদান করে যা আপনাকে বাড়তি ঝামেলা এড়াতে সাহায্য করে।
স্থিতিশীল কাটিং মানের মূল রহস্য প্রায়শই গ্যাস পথে লুকিয়ে থাকে। Raysoar-এর LASERIEN ইলেকট্রো-প্নিউমেটিক সমানুপাতিক ভালভ নির্বাচন করলে প্রতিটি প্রক্রিয়া ধাপে নির্ভরযোগ্য চাপ নিশ্চয়তা যোগ করা হয়।
নির্বাচনের বিকল্প এবং অভিযোজন সুপারিশের জন্য দ্য ইলেকট্রো-প্নিউমেটিক সমানুপাতিক ভালভ raysoar থেকে এর সমর্থনের জন্য, দয়া করে অবিলম্বে আমাদের সাথে যোগাযোগ করুন [email protected]অথবা ওয়াটসঅ্যাপ +8613310161908-এ .
