

Kvalita řezání nezávisí pouze na tryskách a čočkách
Proč je elektropneumatický proporcionální ventil skrytou proměnnou při laserovém řezání – a jak jej správně diagnostikovat
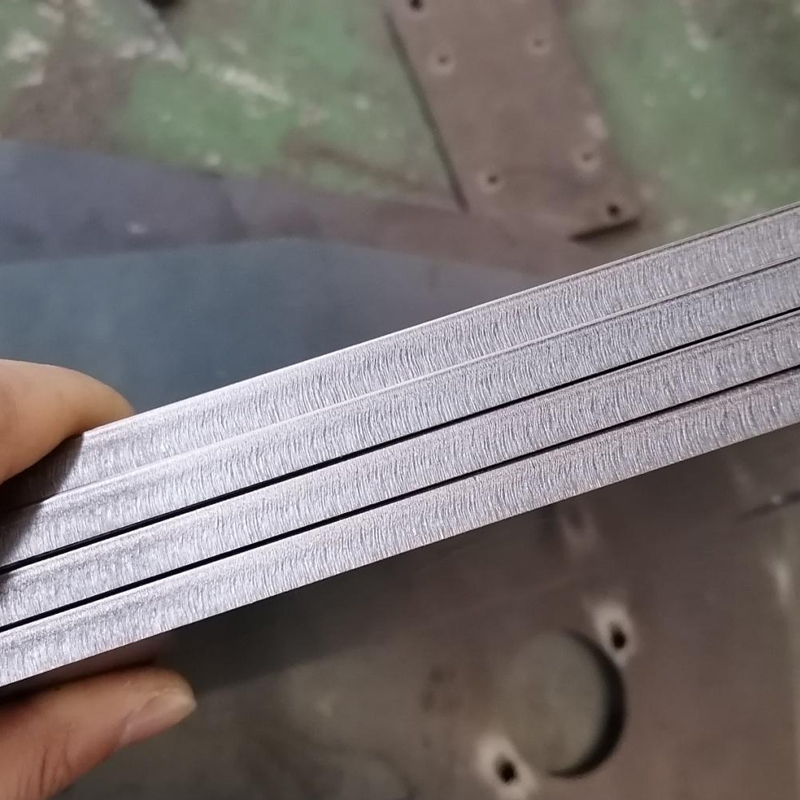
Na výrobní ploše se opakují stále stejné scénáře: stroj běží normálně a poté se kvalita řezu náhle zhorší – řezná plocha je pokryta troskou, průrazní proud se opakovaně vytrácí. První domněnkou operátora je poškozený tryskový hrot nebo kontaminované ochranné čočky, proto se tryskové hroty a ochranná okna opakovaně vyměňují. Spotřební materiál se spotřebovává a náklady rostou, přesto se porucha stále vrací.
Většinou se přehlíží jeden klíčový komponent: elektropneumatický proporcionální ventil. Je sice kompaktní, ale řídí výstupní tlak řezného pomocného plynu. Pokud funguje abnormálně, žádná výměna tryskových hrotů ani čoček neobnoví kvalitu řezu.
Tento článek opouští abstraktní pojmy a zaměřuje se na tři praktické otázky: proč se poruchy proporcionálních ventilů tak často mylně diagnostikují jako poruchy trysky; jak rychle odlišit oba typy poruch; a jak posoudit, zda má smysl specifikovat proporcionální ventil.
1. Proč se poruchy proporcionálních ventilů tak často mylně interpretují jako poruchy trysky
Při laserovém řezání tryska omezuje tvar proudění plynu, zatímco proporcionální ventil určuje stabilitu a rychlost odezvy výstupního tlaku – je to prvek, který přizpůsobuje výstup stroje procesním požadavkům. Obě součásti plní různé funkce, avšak jejich příznaky poruch téměř zcela splývají: vznik trosky, drsné řezné plochy, nestabilní průraz. Právě tyto příznaky nejčastěji vedou servisní techniky k chybnému určení kořenové příčiny.
Jakmile je diagnóza nesprávná, je nesprávná i každá následná akce: trysky a čočky se opakovaně vyměňují, což spotřebuje čas a zvyšuje náklady na součástku, zatímco skutečný problém – regulace tlaku v plynové dráze – nikdy není řešen.
řezací hlava nebo plynová dráha? Dva typy poruch, dva závěry
Než vyměníte jakoukoli součástku, určete, kde leží problém. Poruchy trysky a poruchy proporcionálního ventilu lze oddělit podle tří pozorovatelných charakteristik:
|
Charakteristika |
Porucha trysky |
Porucha proporcionálního ventilu |
|
Typický příznak |
Deformace z nárazu, opotřebení otvoru |
Nepatrná regulace tlaku v plynové dráze |
|
Výskyt |
Stálé vady na daném plechu; problém je stabilní a trvalý |
Přerušovaný: v jednu chvíli dobrý, v další špatný |
|
Chování s identickými parametry |
Výsledky zůstávají stabilní |
Patrné kolísání mezi listy a šaržemi |
3. Jak posoudit, zda je úměrný ventil vhodné specifikovat
• Výrazná dynamická odezva. Příkazy tlaku se během řezání neustále mění. Rychlost odezvy ventilu přímo určuje, zda tlak plynu stihne udržet krok během průrazu, v rozích a při náběhu. Pomalý ventil za příkazem zaostává a řezná plocha vykazuje viditelné kolísání.
• Vynikající přesnost řízení a lineárnost. Výstupní tlak odpovídá příkazu jednoznačně. Vysoká lineárnost znamená reprodukovatelnost technologických parametrů: stejný soubor parametrů poskytuje konzistentní výsledky mezi různými listy i šaržemi – to je nejdůležitější vlastnost v sériové výrobě.
• Široké pokrytí rozsahu tlakových specifikací. Od tenkých desek po tlusté desky, od strojů různých výkonových tříd až po různá média plynů – vždy je k dispozici vhodná tlaková specifikace, takže výběr nepotřebuje žádné kompromisy.
• Odolné komponenty a vysoká přizpůsobivost provozním podmínkám. Prostředí pro laserové řezání je náročné — prach, teplota a vibrace. Těsnění a materiály těla ventilu určují dlouhodobou spolehlivost; odolné komponenty znamenají méně výpadků a nižší náklady na údržbu.
• Inteligentní uvedení do provozu a diagnostika. Rychlé uvedení do provozu a diagnostika poruch výrazně snižují dobu odstraňování závad na místě, takže obsluha není nucena postupovat metodou pokus–omyl.
• Vysoká úroveň technologické zralosti v průmyslu. Jen technické řešení ověřené v velkém počtu reálných instalací lze považovat za stabilní. Vysoká úroveň technologické zralosti v průmyslu znamená, že běžné problémové oblasti již byly identifikovány a vyřešeny.
4. Elektropneumatické proporcionální ventily
Regulace tlaku v plynové trubce je skrytou proměnnou ovlivňující kvalitu řezu — a elektropneumatické proporcionální ventily od firmy BYD jsou navrženy přesně pro tuto funkci.
Silná dynamická odezva: rychlá reakce, tlakové příkazy jsou splněny okamžitě po jejich vydání, minimální zpoždění tlaku, stabilnější řezný povrch. Vynikající přesnost řízení a lineárnost: výstupní tlak odpovídá příkazu s vysokou přesností, takže sériová výroba již nezávisí na náhodě. Široké pokrytí tlakových specifikací: lze přizpůsobit každou výkonovou třídu laserového stroje – od tenkých až po silné desky, v celém rozsahu výkonů i různých plynných médií – bez jakýchkoli kompromisů při výběru.
Ventily jsou navíc konstruovány pro trvanlivost a vykazují vysokou odolnost v různých provozních podmínkách, čímž se snižují dlouhodobé náklady na údržbu. Podporují rychlé uvedení do provozu i diagnostiku poruch, takže doba potřebná k odstraňování závad se převádí zpět na výrobu. Úroveň zralosti v průmyslu je vysoká: proporcionální ventily LASERIEN již běží stabilně na mnoha laserových řezačkách a poskytují zralé a spolehlivé technické řešení, které vám šetří zbytečné okliky.
Klíč k stabilnímu řeznemu kvalitě se často skrývá v plynové trase. Použití elektropneumatické proporcionální ventilu LASERIEN přidává každému kroku procesu spolehlivou pojistku tlaku.
Pro možnosti výběru a doporučení pro přizpůsobení trh elektropneumatických proporcionálních ventilů od společnosti Raysoar , prosím nás prosím kontaktujte ihned na adrese [email protected]nebo přes WhatsApp +8613310161908 .
