

कटिंग की गुणवत्ता केवल नॉज़ल और लेंस पर निर्भर नहीं करती है
लेज़र कटिंग में इलेक्ट्रो-प्न्यूमैटिक अनुपातिक वाल्व क्यों एक छुपा हुआ कारक है — और इसका सही निदान कैसे किया जाए
कार्यशाला में, एक ही परिदृश्य बार-बार दोहराया जाता है: मशीन सामान्य रूप से चल रही होती है, और फिर अचानक कटिंग की गुणवत्ता में गिरावट आ जाती है — कट की सतह पर ड्रॉस का आवरण हो जाता है, और पियर्सिंग बार-बार फूट जाती है। ऑपरेटर का पहला अनुमान एक क्षतिग्रस्त नॉज़ल या एक दूषित सुरक्षात्मक लेंस होता है, इसलिए नॉज़ल और सुरक्षात्मक खिड़कियाँ बार-बार बदली जाती हैं। खपत वस्तुएँ खर्च होती हैं और लागत बढ़ती जाती है, फिर भी दोष वापस लौटता रहता है।
इन अधिकांश मामलों में जो एक महत्वपूर्ण घटक अक्सर नज़रअंदाज़ किया जाता है, वह है इलेक्ट्रो-प्न्यूमैटिक अनुपातिक वाल्व। यह संक्षिप्त है, फिर भी यह कटिंग सहायक गैस के दबाव आउटपुट को नियंत्रित करता है। जब यह असामान्य रूप से काम करता है, तो कोई भी नॉज़ल या लेंस का प्रतिस्थापन कटिंग की गुणवत्ता को बहाल नहीं कर सकता।
यह लेख अमूर्त अवधारणाओं को एक तरफ रखकर तीन व्यावहारिक प्रश्नों का सामना करता है: क्यों समानुपातिक-वाल्व की खराबियाँ अक्सर नॉज़ल की खराबियों के रूप में गलत निदानित की जाती हैं; इन दोनों के बीच त्वरित अंतर कैसे किया जाए; और यह कैसे निर्णय लिया जाए कि क्या कोई समानुपातिक वाल्व निर्दिष्ट करने योग्य है।
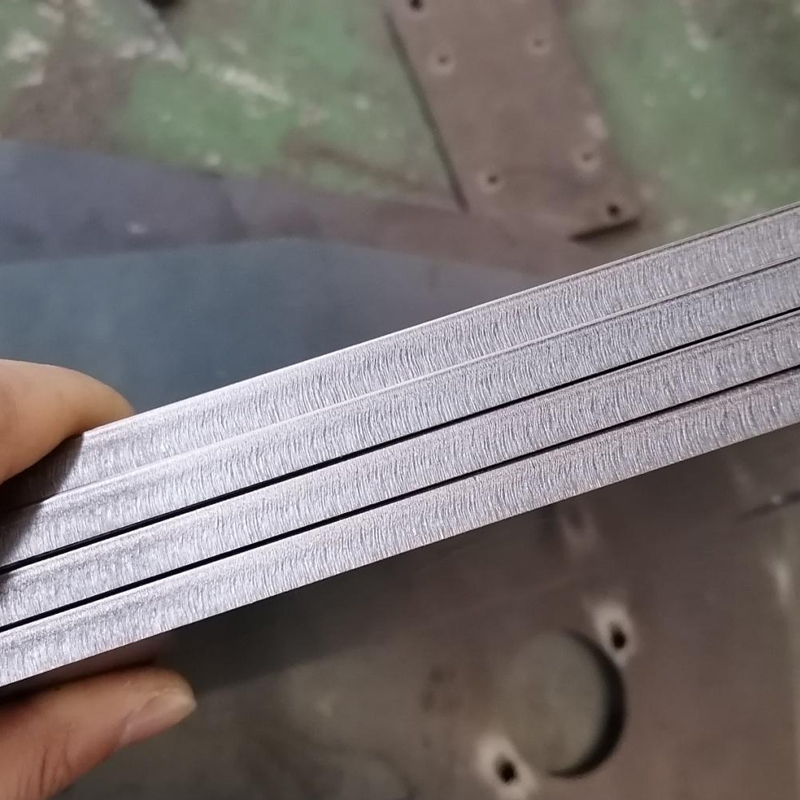
१. समानुपातिक-वाल्व की खराबियाँ अक्सर नॉज़ल की खराबियों के रूप में क्यों गलत पढ़ी जाती हैं
लेज़र कटिंग में, नॉज़ल गैस प्रवाह के आकार को सीमित करता है, जबकि समानुपातिक वाल्व निर्गत दबाव की स्थिरता और प्रतिक्रिया गति निर्धारित करता है — यह वह घटक है जो मशीन के प्रक्रिया आदेशों के साथ मेल खाता है। दोनों के कार्य भिन्न हैं, फिर भी उनके विफलता लक्षण लगभग पूरी तरह से ओवरलैप करते हैं: ड्रॉस, खुरदुरे कट फलक, अस्थिर पियर्सिंग। ये ठीक वे लक्षण हैं जहाँ क्षेत्र इंजीनियर अक्सर मूल कारण का गलत निर्णय लेते हैं।
जब निदान गलत होता है, तो उसके बाद की हर कार्रवाई भी गलत होती है: नॉज़ल और लेंस को बार-बार बदला जाता है, जिससे समय लगता है और प्रति भाग लागत बढ़ जाती है, जबकि वास्तविक समस्या — गैस पथ में दबाव नियंत्रण — कभी सुलझाई नहीं जाती।
2. कटिंग हेड या गैस पथ? दो दोष पैटर्न, दो निष्कर्ष
किसी भी भाग को बदलने से पहले, यह तय करें कि समस्या कहाँ स्थित है। नॉज़ल की खराबी और अनुपातिक वाल्व की खराबी को तीन दृश्य विशेषताओं के आधार पर अलग किया जा सकता है:
|
विशेषता |
नॉज़ल की खराबी |
अनुपातिक वाल्व की खराबी |
|
सामान्य लक्षण |
प्रभाव विकृति, छिद्र का क्षरण |
गैस पथ में असामान्य दबाव नियंत्रण |
|
घटना का पैटर्न |
एक निश्चित शीट पर स्थिर दोष; समस्या स्थिर और लगातार है |
अस्थायी: एक क्षण अच्छा, अगले क्षण खराब |
|
समान पैरामीटर के साथ व्यवहार |
परिणाम स्थिर बने रहते हैं |
शीट्स और बैचों के बीच स्पष्ट उतार-चढ़ाव |
3. यह कैसे तय करें कि क्या एक आनुपातिक वाल्व को निर्दिष्ट करना महत्वपूर्ण है
• शक्तिशाली गतिशील प्रतिक्रिया। काटने के दौरान दबाव के निर्देश लगातार बदलते रहते हैं। वाल्व की प्रतिक्रिया की गति सीधे तौर पर यह तय करती है कि गैस का दबाव छिद्रण, कोनों और प्रवेश बिंदुओं के दौरान बना रहता है या नहीं। धीमा वाल्व निर्देश से पीछे रह जाता है, और कटी हुई सतह पर स्पष्ट उतार-चढ़ाव दिखाई देता है।
• उत्कृष्ट नियंत्रण सटीकता और रैखिकता। दबाव आउटपुट निर्देश के साथ एक-से-एक के अनुरूप होता है। उच्च रैखिकता का अर्थ है कि प्रक्रिया पैरामीटर पुनरुत्पादनीय हैं: समान पैरामीटर सेट विभिन्न शीट्स और बैचों में सुसंगत परिणाम प्रदान करता है — श्रृंखला उत्पादन में यह सबसे महत्वपूर्ण गुण है।
• व्यापक दबाव-विनिर्देश कवरेज। पतली प्लेट से लेकर मोटी प्लेट तक, विभिन्न शक्ति वर्गों की मशीनों से लेकर विभिन्न गैस माध्यमों तक — हमेशा एक उपयुक्त दबाव विनिर्देश उपलब्ध होता है, अतः चयन में कोई समझौता नहीं करना पड़ता।
• टिकाऊ हार्डवेयर और कार्य परिस्थितियों के प्रति मज़बूत अनुकूलन क्षमता। लेज़र कटिंग के वातावरण चुनौतीपूर्ण होते हैं — धूल, तापमान और कंपन। वाल्व बॉडी की सीलिंग और सामग्री दीर्घकालिक विश्वसनीयता निर्धारित करती हैं; टिकाऊ हार्डवेयर का अर्थ है कम रुकावटें और कम रखरोट लागत।
• बुद्धिमान स्थापना और निदान। त्वरित स्थापना और दोष निदान स्थल पर त्रुटि निवारण के समय को काफी कम कर देते हैं, इसलिए ऑपरेटरों को परीक्षण और त्रुटि के आधार पर काम करने की आवश्यकता नहीं होती।
• उच्च उद्योग परिपक्वता। केवल वह तकनीकी समाधान जो बड़ी संख्या में वास्तविक स्थापनाओं में सत्यापित किया गया हो, उसे स्थिर कहा जा सकता है। उच्च उद्योग परिपक्वता का अर्थ है कि सामान्य गलतियाँ पहले ही पहचान ली गई हैं और सुलझा ली गई हैं।
४. इलेक्ट्रो-प्न्यूमैटिक अनुपातिक वाल्व
गैस-पाथ दबाव नियंत्रण कटिंग गुणवत्ता में छुपा हुआ चर है — और लेज़रइन इलेक्ट्रो-प्न्यूमैटिक अनुपातिक वाल्व इसी कार्य के लिए विशेष रूप से डिज़ाइन किए गए हैं।
मज़बूत गतिशील प्रतिक्रिया: त्वरित प्रतिक्रिया, दबाव आदेश जैसे ही जारी किए जाते हैं उनका तुरंत पालन किया जाता है, न्यूनतम दबाव विलंब, एक अधिक स्थिर कटिंग सतह। उत्कृष्ट नियंत्रण सटीकता और रैखिकता: दबाव आउटपुट सटीक रूप से आदेश के अनुरूप होता है, इसलिए श्रृंखला उत्पादन अब संयोग पर निर्भर नहीं करता है। व्यापक दबाव-विशिष्टता कवरेज: प्रत्येक शक्ति वर्ग की लेज़र मशीन को पतली से लेकर मोटी प्लेट तक, शक्ति सीमाओं और गैस माध्यमों के आरोपण के अनुसार मिलाया जा सकता है, बिना चयन में किसी समझौते के।
वाल्व भी टिकाऊपन के लिए बनाए गए हैं, जिनमें कार्य परिस्थितियों के व्यापक स्पेक्ट्रम में मजबूत अनुकूलन क्षमता है, जिससे दीर्घकालिक रखरखाव लागत कम हो जाती है। त्वरित शुरुआत और दोष निदान का समर्थन किया जाता है, जिससे ट्राउबलशूटिंग का समय उत्पादन में वापस लौट जाता है। और उद्योग का परिपक्वता स्तर उच्च है: LASERIEN अनुपातात्मक वाल्व पहले से ही कई लेज़र कटिंग साइटों पर स्थिर संचालन में हैं, जिनके पास एक परिपक्व और विश्वसनीय तकनीकी समाधान है जो आपको गलत मोड़ों से बचाता है।
स्थिर कटिंग गुणवत्ता की कुंजी अक्सर गैस पथ में छुपी होती है। एक LASERIEN इलेक्ट्रो-प्न्यूमैटिक अनुपातात्मक वाल्व का चयन करना प्रत्येक प्रक्रिया चरण के लिए एक भरोसेमंद दबाव बीमा जोड़ता है।
चयन विकल्पों और अनुकूलन सिफारिशों के लिए द इलेक्ट्रो-प्न्यूमैटिक अनुपातात्मक वाल्व रेसोअर से , कृपया हमसे अभी संपर्क करें [email protected]या व्हॉट्सएप +8613310161908 पर .
