

Griešanas kvalitāte nav atkarīga tikai no dzelgņu un lēcām
Kāpēc elektropneimatiskais proporcijas vārsts ir slēptais mainīgais lāzera griešanā — un kā to pareizi diagnosticēt
Ražotnē viens un tas pats scenārijs atkārtojas: mašīna darbojas normāli, bet pēkšņi griešanas kvalitāte pasliktinās — grieztā virsma klāta ar izkausētu metālu, caurduršana atkārtoti izraisa gāzes izplūdi. Operators vispirms pieņem, ka bojāta dzelgns vai piesārņota aizsarglēca, tāpēc dzelgņus un aizsarglogus nomaina atkārtoti. Patēriņa preces tiek patērētas, izmaksas pieaug, taču problēma atgriežas.
Vairumā šo gadījumu tiek ignorēts viens būtisks komponents — elektropneimatiskais proporcijas vārsts. Tas ir kompakts, tomēr regulē griešanas palīggāzes spiedienu. Ja tas darbojas nepareizi, neviena dzelgņu vai lēcu maiņa neatjaunos griešanas kvalitāti.
Šis raksts atstāj sānis abstraktos jēdzienus un apskata trīs praktiskus jautājumus: kāpēc proporcionālo vārstu defekti tik bieži tiek nepareizi diagnosticēti kā dzesētāja caurules defekti; kā ātri atšķirt šos divus gadījumus; un kā novērtēt, vai ir vērts norādīt proporcionālo vārstu.
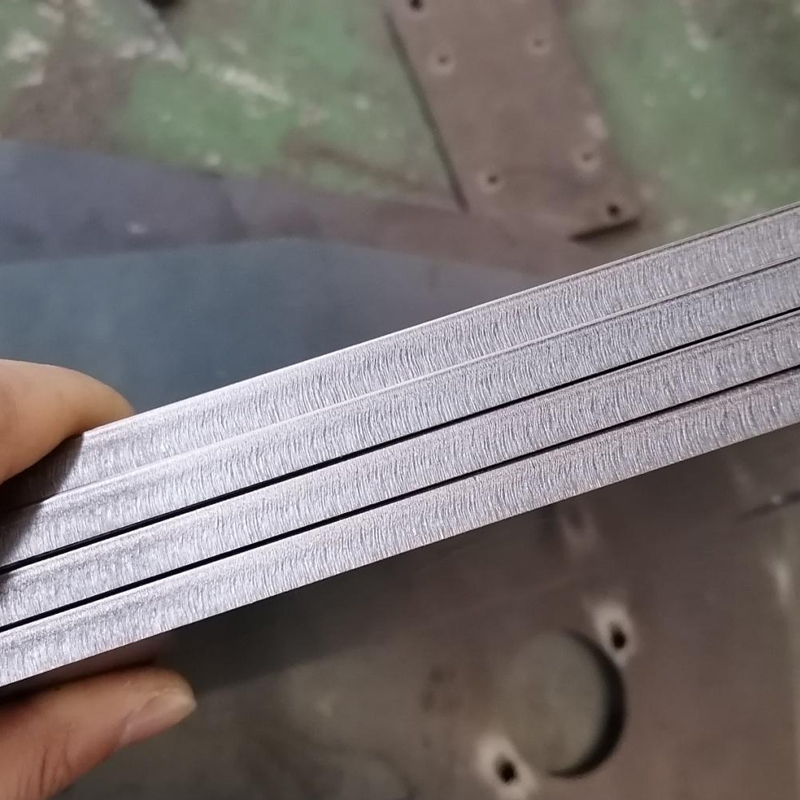
1. Kāpēc proporcionālo vārstu defekti tik bieži tiek nepareizi interpretēti kā dzesētāja caurules defekti
Lāzera griešanā dzesētāja caurule ierobežo gāzes plūsmas formu, kamēr proporcionālais vārsts nosaka izvadspiediena stabilitāti un reakcijas ātrumu — tas ir elements, kas pielāgo mašīnas tehnoloģiskās komandas. Abiem elementiem ir dažādas funkcijas, tomēr to darbības traucējumu pazīmes gandrīz pilnībā pārklājas: metāla paliekas (dross), nevienmērīgas grieztas virsmas, nestabila caurduršana. Tieši šīs pazīmes ir tās, kurās lauka inženieri visbiežāk kļūdās, nosakot pamatcēloni.
Ja diagnostika ir nepareiza, arī katrs turpmākais darbības solis ir nepareizs: sprauslas un lēcas tiek nomainītas atkārtoti, tādējādi patērējot laiku un paaugstinot katras detaļas izmaksas, kamēr īstā problēma — gāzes ceļa spiediena regulēšana — netiek nekad risināta.
2. Griešanas galva vai gāzes ceļš? Divi defektu veidi, divi secinājumi
Pirms jebkuras detaļas nomaiņas nosakiet, kur atrodas problēma. Sprauslu un proporcijas vārstu defektus var atšķirt pēc trim novērojamām pazīmēm:
|
Raksturīgais |
Sprauslas defekts |
Proporcijas vārsta defekts |
|
Tipisks simptoms |
Ietekmes deformācija vai cauruma nodilums |
Neatbilstoša spiediena regulēšana gāzes ceļā |
|
Parādīšanās raksts |
Stabili un pastāvīgi defekti uz konkrēta loksnēm; problēma ir stabila un pastāvīga |
Periodisks: vienā brīdī — labi, nākamajā — slikti |
|
Uzvedība ar identiskiem parametriem |
Rezultāti paliek stabili |
Pamanāma svārstība starp loksnes un partijām |
3. Kā novērtēt, vai proporcionalais vārsts ir vērts norādīt
• Spēcīga dinamiska reakcija. Griešanas laikā spiediena komandas pastāvīgi mainās. Vārsta reakcijas ātrums tieši nosaka, vai gāzes spiediens paliek līdzvērtīgs caururbšanas, stūru un ievadu posmos. Lēns vārsts atpaliek no komandas, un grieztā virsma rāda redzamas svārstības.
• Izcilas vadības precizitāte un lineāritāte. Spiediena izvade atbilst komandai viens pret vienu. Augsta lineāritāte nozīmē, ka tehnoloģiskie parametri ir reproducējami: vienādi parametru iestatījumi nodrošina vienādus rezultātus dažādās loksnes un partijās — tas ir vienīgais svarīgākais raksturlielums masveida ražošanā.
• Plašs spiediena specifikāciju klāsts. No plānām līdz biezām loksnēm, no dažādu jaudas klasu mašīnām līdz dažādiem gāzu vidēm vienmēr ir pieejama atbilstoša spiediena specifikācija, tāpēc izvēle nepieprasa kompromisu.
• Izturīga aprīkojuma un lieliska pielāgojamība darba apstākļiem. Lāzera griešanas vides ir prasīgas — putekļi, temperatūra un vibrācijas. Vārsta korpusa noslēgums un materiāli nosaka ilgtermiņa uzticamību; izturīgs aprīkojums nozīmē mazāk apstāšanās un zemākas apkopes izmaksas.
• Intelektuāla ievadīšana un diagnostika. Ātra ievadīšana un kļūdu diagnostika ievērojami samazina tehniskās problēmu novēršanas laiku uz vietas, tāpēc operatoriem nav jāstrādā ar mēģinājumiem un kļūdām.
• Augsta nozares nobriedums. Tikai tehnisku risinājumu, kas pārbaudīts lielā skaitā reālu instalāciju, var saukt par stabili. Augsts nozares nobriedums nozīmē, ka tipiskās problēmas jau ir identificētas un atrisinātas.
4. Elektropneimatiskie proporcionālie vārsti
Gāzes ceļa spiediena regulēšana ir slēptais faktors griešanas kvalitātē — un lāzeriem elektropneimatiskie proporcionālie vārsti ir izstrādāti tieši šai funkcijai.
Spēcīga dinamiska reakcija: ātra reakcija, spiediena komandas tiek izpildītas nekavējoties pēc to izdošanas, minimāls spiediena kavējums, stabilitāte griezuma virsmā. Izcilas vadības precizitāte un lineāritāte: spiediena izvade precīzi atbilst komandai, tādēļ sērijveida ražošana vairs nav atkarīga no nejaušības. Plašs spiediena parametru klāsts: var pielāgot jebkura jaudas klases lāzermašīnai — no plānām līdz biezu plāksnēm, visās jaudas diapazonos un ar dažādiem gāzes vidēm, bez kompromisiem izvēlē.
Vārsti ir arī izstrādāti ilgmūžībai, ar lielu pielāgojamību darba apstākļiem, kas samazina ilgtermiņa apkopes izmaksas. Atbalstīta ātra ievadīšana ekspluatācijā un kļūdu diagnostika, kas ļauj ātri novērst problēmas un atgriezt ražošanu darbībā. Turklāt nozarē ir augsta pieauguma pakāpe: LASERIEN proporcionālie vārsti jau stabili darbojas daudzās lāzergriešanas vietās, piedāvājot nobriedušu un uzticamu tehnisko risinājumu, kas palīdz izvairīties no liekiem ceļiem.
Galvenais stabila griešanas kvalitātes faktors bieži slēpjas gāzes ceļā. LASERIEN elektropneimatisko proporcionālo vārstu izvēle katram procesa posmam nodrošina uzticamu spiediena drošību.
Izvēles iespējām un pielāgošanas ieteikumiem the elektropneimatiskajiem proporcionālajiem vārstiem no Raysoar , lūdzu sazinieties ar mums nekavējoties [email protected]vai WhatsApp +8613310161908 .
