

Kualiti Pemotongan Tidak Bergantung Hanya pada Muncung dan Kanta
Mengapa injap berkadar elektro-pneumatik merupakan pemboleh ubah tersembunyi dalam pemotongan laser — dan bagaimana mendiagnosisnya secara betul
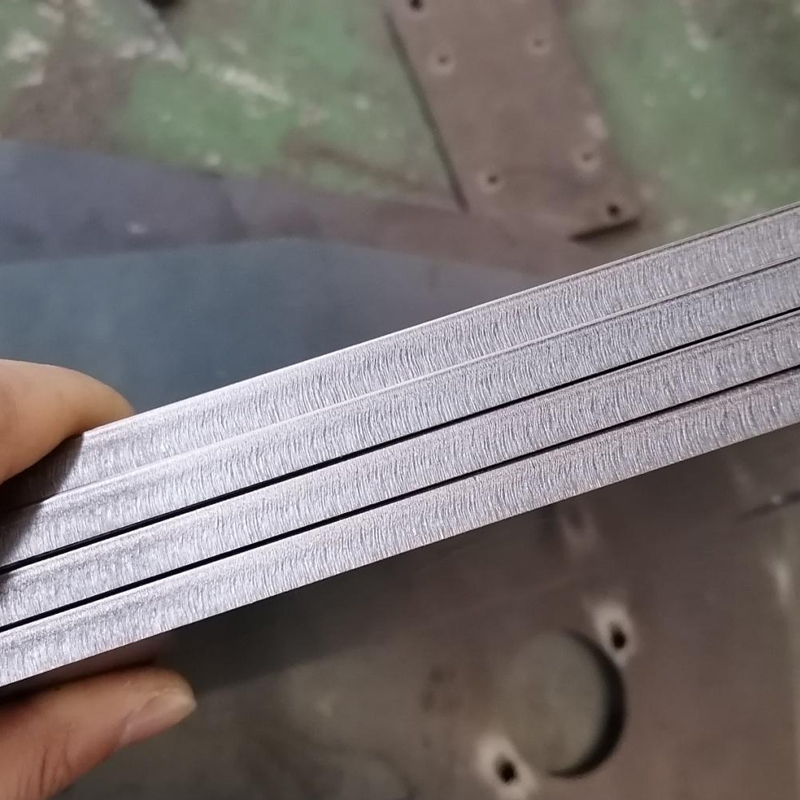
Di lantai kilang, senario yang sama berulang-ulang: mesin beroperasi secara normal, kemudian kualiti pemotongan menurun secara mendadak — permukaan potongan dipenuhi sisa logam cair, dan proses penusukan sering gagal. Asumsi pertama operator ialah muncung rosak atau kanta pelindung tercemar, jadi muncung dan tingkap pelindung diganti berulang kali. Bahan habis pakai digunakan dan kos bertambah, namun masalah terus berulang.
Apa yang sering diabaikan dalam kebanyakan kes ini ialah satu komponen utama: injap berkadar elektro-pneumatik. Walaupun saiznya kecil, injap ini mengawal output tekanan gas bantu pemotongan. Apabila ia beroperasi secara tidak normal, penggantian muncung atau kanta tidak akan memulihkan kualiti pemotongan.
Artikel ini mengabaikan konsep-konsep abstrak dan membahas tiga soalan praktikal: mengapa kegagalan injap berkadar kerap disalah diagnosis sebagai kegagalan muncung; bagaimana membezakan keduanya dengan cepat; dan bagaimana menilai sama ada spesifikasi injap berkadar masih layak dipertimbangkan.
1. Mengapa Kegagalan Injap Berkadar Kerap Disalah Tafsir sebagai Kegagalan Muncung
Dalam pemotongan laser, muncung mengawal bentuk aliran gas, manakala injap berkadar menentukan kestabilan dan kelajuan tindak balas tekanan keluaran — iaitu elemen yang selaras dengan arahan proses mesin. Kedua-dua komponen ini menjalankan fungsi berbeza, namun gejala kegagalannya hampir sepenuhnya bertindih: sisa lebur, permukaan potongan kasar, dan penusukan tidak stabil. Gejala-gejala inilah yang paling kerap menyebabkan jurutera lapangan salah menilai punca sebenar masalah.
Apabila diagnosis adalah salah, setiap tindakan susulan juga akan salah: muncung dan kanta diganti berulang kali, yang menghabiskan masa dan meningkatkan kos setiap komponen, manakala masalah sebenar — kawalan tekanan dalam laluan gas — tidak pernah ditangani.
2. Kepala Pemotongan atau Laluan Gas? Dua Corak Kegagalan, Dua Kesimpulan
Sebelum mengganti mana-mana komponen, tentukan terlebih dahulu di manakah sumber masalah itu berada. Kegagalan muncung dan kegagalan injap berkadar boleh dibezakan melalui tiga ciri yang boleh diperhatikan:
|
Ciri |
Kegagalan muncung |
Kegagalan injap berkadar |
|
Gejala Lazim |
Deformasi impak, haus lubang |
Kawalan tekanan tidak normal dalam laluan gas |
|
Corak berlakunya |
Cacat konsisten pada satu kepingan tertentu; masalah ini stabil dan berterusan |
Tidak menentu: baik pada satu ketika, lemah pada ketika berikutnya |
|
Kelakuan dengan parameter yang sama |
Keputusan kekal stabil |
Ayunan ketara merentasi kepingan dan kelompok |
3. Cara Menilai Samada Injap Berkadar Patut Ditentukan
• Respons dinamik yang kuat. Arahan tekanan berubah secara berterusan semasa memotong. Kelajuan respons injap secara langsung menentukan sama ada tekanan gas mampu mengikuti proses menusuk, sudut dan penunjuk masuk. Injap yang perlahan akan terlewat daripada arahan, dan permukaan potongan menunjukkan ayunan yang jelas.
• Ketepatan kawalan dan lineariti yang cemerlang. Output tekanan sepadan satu-ke-satu dengan arahan. Lineariti tinggi bermaksud parameter proses boleh diulang: set parameter yang sama memberikan keputusan yang konsisten merentasi kepingan dan kelompok berbeza — sifat paling penting dalam pengeluaran bersiri.
• Jangkauan spesifikasi tekanan yang luas. Dari plat nipis hingga plat tebal, dari mesin kelas kuasa berbeza hingga pelbagai media gas, spesifikasi tekanan yang sesuai sentiasa tersedia, maka pemilihan tidak memerlukan kompromi.
• Perkakasan tahan lama dan kebolehan penyesuaian yang kuat terhadap keadaan kerja. Alam sekitar pemotongan laser adalah mencabar — habuk, suhu dan getaran. Pengedap dan bahan badan injap menentukan kebolehpercayaan jangka panjang; perkakasan tahan lama bermaksud lebih sedikit penghentian dan kos penyelenggaraan yang lebih rendah.
• Penyusunan awal dan diagnostik pintar. Penyusunan awal dan diagnosis kegagalan yang pantas mengurangkan ketara masa penyelenggaraan di tapak, supaya operator tidak dipaksa bekerja secara percubaan dan ralat.
• Kematangan industri yang tinggi. Hanya penyelesaian teknikal yang disahkan melalui bilangan besar pemasangan sebenar boleh dikatakan stabil. Kematangan industri yang tinggi bermaksud jebakan biasa telah dikenal pasti dan diselesaikan.
4. Injap Berkadar Elektro-Pneumatik
Kawalan tekanan laluan gas merupakan pemboleh ubah tersembunyi dalam kualiti pemotongan — dan injap berkadar elektro-pneumatik laserein direkabentuk khusus untuk fungsi ini.
Tindak balas dinamik yang kuat: tindak balas pantas, arahan tekanan dipenuhi sebaik sahaja dikeluarkan, kelengahan tekanan minimum, permukaan potongan lebih stabil. Ketepatan kawalan dan lineariti yang cemerlang: output tekanan sepadan tepat dengan arahan, jadi pengeluaran bersiri tidak lagi bergantung pada kebetulan. Liputan spesifikasi tekanan yang luas: setiap kelas kuasa mesin laser boleh dipadankan, dari plat nipis hingga tebal, merentasi julat kuasa dan media gas, tanpa kompromi dalam pemilihan.
Injap-injap ini juga direka untuk ketahanan tinggi, dengan kemampuan penyesuaian yang kuat merentasi pelbagai keadaan kerja, yang mengurangkan kos penyelenggaraan jangka panjang. Pemasangan awal yang pantas dan diagnosis kegagalan disokong, memulangkan masa penyelesaian masalah kepada pengeluaran. Tahap kematangan industri juga tinggi: injap berkadar LASERIEN sudah beroperasi secara stabil di banyak tapak pemotongan laser, dengan penyelesaian teknikal yang matang dan boleh dipercayai—menyelamatkan anda daripada laluan tidak perlu.
Kunci kepada kualiti pemotongan yang stabil sering tersembunyi di dalam laluan gas. Menetapkan injap elektro-pneumatik berkadaran LASERIEN menambahkan jaminan tekanan yang boleh dipercayai pada setiap langkah proses.
Untuk pilihan pemilihan dan cadangan penyesuaian bagi pasaran injap elektro-pneumatik berkadaran daripada Raysoar tolonglah. hubungi kami segera di [email protected]atau whatsapp +8613310161908 .
