

Jakość cięcia nie zależy wyłącznie od dysz i soczewek
Dlaczego elektropneumatyczny zawór proporcjonalny jest ukrytą zmienną w cięciu laserowym — oraz jak prawidłowo go zdiagnozować
Na linii produkcyjnej powtarza się ten sam scenariusz: maszyna działa normalnie, a następnie jakość cięcia gwałtownie się pogarsza — powierzchnia cięcia pokryta jest grudkami, a przebijanie towarzyszy wielokrotnemu wydmuchiwaniu. Pierwszym założeniem operatora jest uszkodzona dysza lub zabrudzona soczewka ochronna, więc dysze i okienka ochronne są wymieniane ponownie i ponownie. Zużycie materiałów eksploatacyjnych rośnie, a koszty się kumulują, jednak usterka nadal powraca.
W większości tych przypadków pomijany jest jeden kluczowy element: elektropneumatyczny zawór proporcjonalny. Jest on kompaktowy, ale kontroluje ciśnienie wyjściowe gazu wspomagającego cięcie. Gdy działa on nieprawidłowo, żadna wymiana dysz ani soczewek nie przywróci jakości cięcia.
Ten artykuł pomija abstrakcyjne koncepcje i odpowiada na trzy praktyczne pytania: dlaczego usterki zaworów proporcjonalnych są tak często mylone z usterkami dysz; jak szybko odróżnić te dwa typy usterek; oraz jak ocenić, czy warto stosować zawór proporcjonalny.
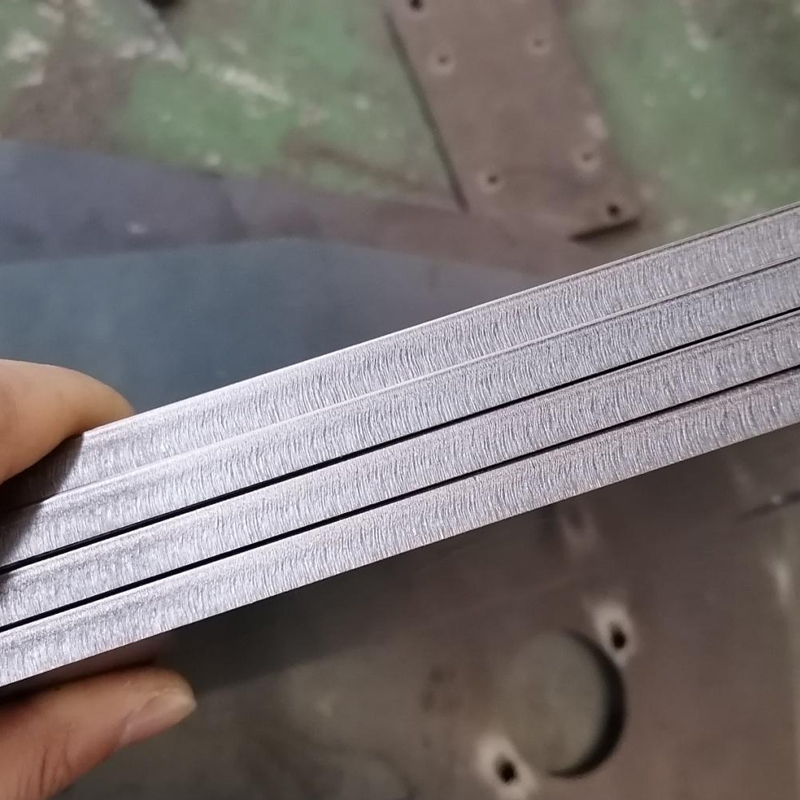
1. Dlaczego usterki zaworów proporcjonalnych są tak często mylone z usterkami dysz
W cięciu laserowym dysza ogranicza kształt przepływu gazu, podczas gdy zawór proporcjonalny określa stabilność i szybkość reakcji ciśnienia wyjściowego — jest to element dopasowujący ciśnienie do poleceń procesowych maszyny. Oba elementy pełnią różne funkcje, ale ich objawy awarii niemal w całości się pokrywają: zalepianie (dross), chropowate powierzchnie cięcia, niestabilne przebijanie. To właśnie te objawy najczęściej prowadzą inżynierów polowych do błędnej identyfikacji przyczyny podstawowej.
Gdy diagnoza jest błędna, każda kolejna czynność również jest błędna: dysze i soczewki są wielokrotnie wymieniane, co pochłania czas i zwiększa koszt przypadający na każdą część, podczas gdy prawdziwy problem — kontrola ciśnienia w ścieżce gazowej — pozostaje niezauważony.
2. Głowa tnąca czy ścieżka gazowa? Dwa wzorce usterki, dwa wnioski
Zanim wymienisz jakąkolwiek część, ustal, gdzie leży problem. Usterki dyszy i usterki zaworu proporcjonalnego można rozróżnić na podstawie trzech obserwowalnych cech:
|
Cecha charakterystyczna |
Usterka dyszy |
Usterka zaworu proporcjonalnego |
|
Typowy objaw |
Odkształcenie uderzeniowe, zużycie otworu |
Nieprawidłowa kontrola ciśnienia w ścieżce gazowej |
|
Wzorzec występowania |
Stałe wady na określonej płycie; problem jest stabilny i trwały |
Przerywany: w jednej chwili dobre, w następnej złe |
|
Zachowanie przy identycznych parametrach |
Wyniki pozostają stabilne |
Zauważalne wahania między arkuszami i partiami |
3. Jak ocenić, czy warto specyfikować zawór proporcjonalny
• Silna odpowiedź dynamiczna. Polecenia ciśnienia zmieniają się stale podczas cięcia. Szybkość odpowiedzi zaworu decyduje bezpośrednio o tym, czy ciśnienie gazu nadąża podczas przebijania, w narożnikach i przy wprowadzaniu narzędzia. Powolny zawór pozostaje w tyle za poleceniem, a powierzchnia cięcia wykazuje widoczne wahania.
• Doskonała dokładność sterowania i liniowość. Wyjściowe ciśnienie odpowiada jednoznacznie poleceniu. Wysoka liniowość oznacza powtarzalność parametrów procesu: ten sam zestaw parametrów zapewnia spójne wyniki na różnych arkuszach i w różnych partiach — to najważniejsza właściwość w produkcji seryjnej.
• Szeroki zakres dostępnych specyfikacji ciśnienia. Od cienkich do grubyh płyt, od maszyn o różnych klasach mocy po różnorodne media gazowe — zawsze dostępna jest odpowiednia specyfikacja ciśnienia, dzięki czemu dobór nie wymaga kompromisów.
• Trwała konstrukcja i duża odporność na warunki pracy. Środowiska cięcia laserowego są wymagające — pył, temperatura i wibracje. Uszczelnienie oraz materiały korpusu zaworu decydują o niezawodności w długim okresie użytkowania; trwała konstrukcja oznacza mniej przestojów i niższe koszty konserwacji.
• Inteligentna uruchamianie i diagnostyka. Szybkie uruchamianie oraz diagnozowanie usterek znacznie skracają czas rozwiązywania problemów na miejscu, dzięki czemu operatorzy nie muszą pracować metodą prób i błędów.
• Wysoki stopień dojrzałości technologii w branży. Tylko rozwiązanie techniczne zweryfikowane w dużej liczbie rzeczywistych instalacji można uznać za stabilne. Wysoki stopień dojrzałości technologii w branży oznacza, że typowe pułapki zostały już zidentyfikowane i rozwiązane.
4. Elektropneumatyczne zawory proporcjonalne
Regulacja ciśnienia w obwodzie gazowym to ukryta zmienna wpływająca na jakość cięcia — a zawory elektropneumatyczne proporcjonalne LASER są zaprojektowane specjalnie do pełnienia tej funkcji.
Mocna dynamiczna odpowiedź: szybka reakcja, polecenia ciśnienia realizowane natychmiast po ich wydaniu, minimalne opóźnienie ciśnienia, bardziej stabilna powierzchnia cięcia. Doskonała dokładność i liniowość sterowania: wyjściowe ciśnienie odpowiada dokładnie poleceniu, dzięki czemu produkcja seryjna nie zależy już od przypadku. Szeroki zakres regulacji ciśnienia: możliwe dopasowanie do każdej klasy mocy maszyn laserowych – od cienkich do grubyh płyt, w różnych zakresach mocy i przy użyciu różnych mediów gazowych – bez kompromisów w doborze.
Zawory są również zaprojektowane na trwałość i charakteryzują się dużą odpornością na zmienne warunki pracy, co obniża długoterminowe koszty konserwacji. Obsługiwane są szybkie uruchomienie i diagnostyka usterek, dzięki czemu czas rozwiązywania problemów jest zwracany do produkcji. Poziom dojrzałości technologii w branży jest wysoki: proporcjonalne zawory LASERIEN są już stabilnie eksploatowane w licznych zakładach cięcia laserowego, oferując dojrzałe i niezawodne rozwiązanie techniczne, które oszczędza niepotrzebne zakręty.
Kluczem do stabilnej jakości cięcia jest często ukryta ścieżka gazu. Zastosowanie elektropneumatycznego zaworu proporcjonalnego LASERIEN zapewnia niezawodną kontrolę ciśnienia na każdym etapie procesu.
Aby uzyskać informacje o opcjach doboru oraz zalecanych sposobach adaptacji the elektropneumatycznych zaworów proporcjonalnych firmy Raysoar , Proszę skontaktuj się z nami natychmiast pod adresem [email protected]lub przez WhatsApp: +8613310161908 .
