

Skärkvaliteten beror inte enbart på munstycken och linser
Varför den elektropneumatiska proportionalventilen är den dolda variabeln vid laserskärning – och hur man diagnostiserar den korrekt
På verkstadsplanet upprepas samma scenario gång på gång: maskinen kör normalt, och sedan försämrades skärkvaliteten plötsligt – snittytan täcks av slagg, och genomstansningarna blåses ut upprepade gånger. Operatörens första antagande är att munstycket är skadat eller att skyddslinsen är smutsig, så munstycken och skyddsfönster byts ut om och om igen. Förbrukningsartiklar förbrukas och kostnaderna stiger, men felet återkommer ändå.
Vad som försummas i de flesta av dessa fall är en nyckelkomponent: den elektropneumatiska proportionalventilen. Den är kompakt, men styr tryckutgången för hjälpgasen vid skärning. När den fungerar felaktigt kommer inga utbyten av munstycken eller linser att återställa skärkvaliteten.
Den här artikeln lämnar abstrakta begrepp åt sidan och tar upp tre praktiska frågor: varför fel på proportionella ventiler så ofta felaktigt diagnostiseras som munstycksfel; hur man snabbt skiljer mellan dessa två typer av fel; och hur man bedömer om en proportionell ventil är värd att specificera.
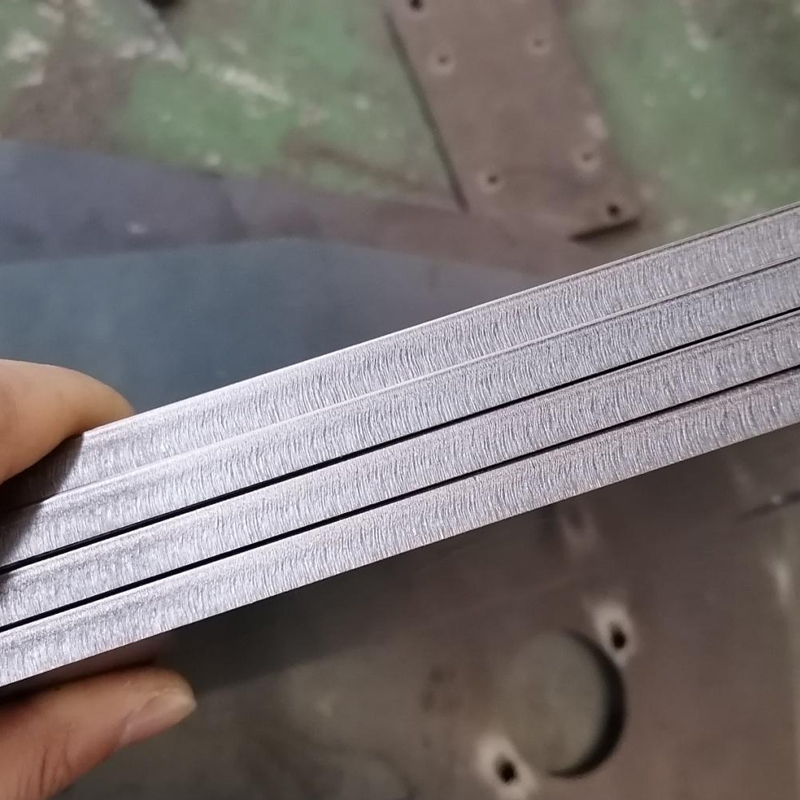
1. Varför fel på proportionella ventiler så ofta felaktigt tolkas som munstycksfel
Vid laserskärning begränsar munstycket gasflödets form, medan den proportionella ventilen bestämmer stabiliteten och responsens hastighet för utgående tryck – den är den komponent som anpassar maskinens processkommandon. De två utför olika funktioner, men deras felsymtom överlappar nästan helt: slagg, ojämna skärtytor och instabil genomstansning. Det är just dessa symtom där fälttekniker oftast felbedömer den underliggande orsaken.
När diagnosen är felaktig blir även varje efterföljande åtgärd felaktig: munstycken och linser byts ut upprepade gånger, vilket tar tid och höjer kostnaden per del, medan det verkliga problemet – tryckstyrning i gasledningen – aldrig åtgärdas.
2. Skärhuvud eller gasledning? Två felmönster, två slutsatser
Innan någon del byts bör man fastställa var problemet ligger. Munstycksfel och proportionalventilfel kan särskiljas genom tre observerbara egenskaper:
|
Egenskap |
Munstycksfel |
Proportionalventilfel |
|
Typisk symtom |
Påverkan av deformation, öppningsslitage |
Ovanlig tryckstyrning i gasledningen |
|
Uppträdandemönster |
Konsekventa defekter på ett givet plåtark; problemet är stabilt och beständigt |
Iperiodiskt: bra ett ögonblick, dåligt nästa |
|
Beteende med identiska parametrar |
Resultaten förblir stabila |
Märkbar svängning mellan plåtark och partier |
3. Hur man bedömer om en proportionalventil är värd att specificera
• Stark dynamisk respons. Tryckkommandon ändras ständigt under skärningen. Ventilens svarshastighet avgör direkt om gastrycket håller jämna steg under genomstickning, hörn och införingar. En långsam ventil drar efter kommandot, och skärytan visar synliga svängningar.
• Utmärkt kontrollnoggrannhet och linjäritet. Tryckutdata motsvarar ett-till-ett kommandot. Hög linjäritet innebär att processparametrar är reproducerbara: samma parametersätt ger konsekventa resultat på olika plåtark och i olika partier – den enda viktigaste egenskapen i serieproduktion.
• Brett tryckspecifikationsomfång. Från tunna till tjocka plåtar, från maskiner av olika effektklasser till en mängd olika gasmedier finns alltid en passande tryckspecifikation tillgänglig, så att valet inte kräver kompromisser.
• Hållbar hårdvara och stark anpassningsförmåga till arbetsförhållanden. Laserkapslingsmiljöer är krävande – damm, temperatur och vibration. Tätningen och materialen i ventilkroppen avgör den långsiktiga pålitligheten; hållbar hårdvara innebär färre stopp och lägre underhållskostnader.
• Intelligent igångsättning och diagnostik. Snabb igångsättning och feldiagnostik minskar kraftigt tiden för felsökning på plats, så operatörer tvingas inte arbeta genom prövning och misstag.
• Hög branschmognad. Endast en teknisk lösning som validerats i ett stort antal verkliga installationer kan kallas stabil. Hög branschmognad innebär att de vanligaste fallgroparna redan identifierats och åtgärdats.
4. Elektropneumatiska proportionella ventiler
Tryckstyrning i gasledningen är den dolda variabeln för skärkvaliteten – och laserein elektropneumatiska proportionella ventiler är konstruerade specifikt för denna funktion.
Kraftfull dynamisk respons: snabb reaktion, tryckkommandon uppfylls omedelbart vid utfärdande, minimal tryckfördröjning, en mer stabil skärnyta. Utmärkt kontrollnoggrannhet och linjäritet: tryckutdata motsvarar exakt kommandot, så serieproduktion är inte längre beroende av slumpen. Bred tryckspecifikationsomfattning: varje effektklass av laserskärmaskin kan anpassas, från tunna till tjocka plåtar, över olika effektområden och gasmedier, utan kompromisser i urvalet.
Ventilerna är också byggda för hållbarhet, med stark anpassningsförmåga till olika driftsförhållanden, vilket sänker långsiktiga underhållskostnader. Snabb igångsättning och felsökning stöds, vilket återför felsöknings- till produktionstid. Och branschmognaden är hög: LASERIEN-proportionalventiler är redan i stabil drift på många laserskärplatser, med en mogen och pålitlig teknisk lösning som sparar dig omvägar.
Nyckeln till stabil skärkvalitet gömmer sig ofta i gasvägen. Att specificera en LASERIEN elektropneumatisk proportionell ventil lägger till en pålitlig tryckförsäkring i varje processsteg.
För urvalsalternativ och anpassningsrekommendationer för marknaden elektropneumatiska proportionella ventiler från Raysoar snälla kontakta oss genast på [email protected]eller via WhatsApp +8613310161908 .
