

คุณภาพการตัดไม่ขึ้นอยู่กับหัวพ่นและเลนส์เพียงอย่างเดียว
เหตุใดวาล์วสัดส่วนไฟฟ้า-ลมจึงเป็นปัจจัยแฝงที่มีผลต่อการตัดด้วยเลเซอร์ — และวิธีการวินิจฉัยให้ถูกต้อง
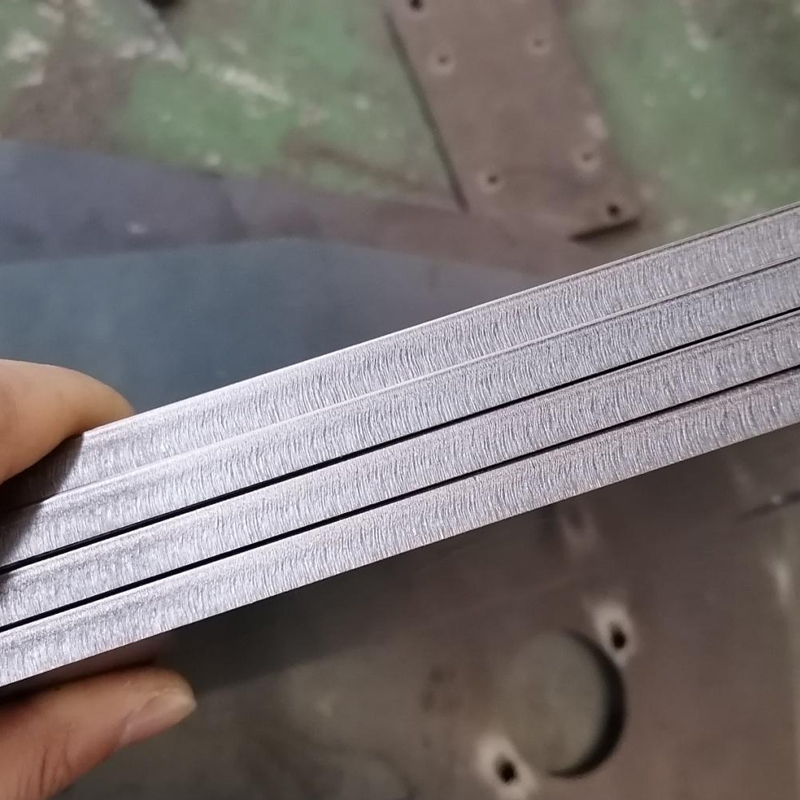
บนพื้นโรงงาน มักเกิดสถานการณ์เดิมซ้ำแล้วซ้ำเล่า: เครื่องจักรทำงานตามปกติ แต่คุณภาพการตัดกลับเสื่อมลงอย่างฉับพลัน — ผิวหน้ารอยตัดมีเศษโลหะหลอมเหลวติดอยู่ และการเจาะเริ่มพ่นก๊าซออกซ้ำแล้วซ้ำเล่า ผู้ปฏิบัติงานมักสันนิษฐานก่อนอื่นว่าหัวพ่นเสียหายหรือเลนส์ป้องกันสกปรก จึงเปลี่ยนหัวพ่นและหน้าต่างป้องกันซ้ำแล้วซ้ำเล่า ส่งผลให้วัสดุสิ้นเปลืองถูกใช้ไปเรื่อย ๆ และต้นทุนสะสมขึ้นเรื่อย ๆ แต่ปัญหากลับยังคงเกิดซ้ำ
สิ่งที่มักถูกมองข้ามในกรณีส่วนใหญ่เหล่านี้คือชิ้นส่วนสำคัญชิ้นหนึ่ง คือ วาล์วสัดส่วนไฟฟ้า-ลม แม้จะมีขนาดกะทัดรัด แต่ก็ทำหน้าที่ควบคุมค่าความดันของก๊าซช่วยการตัด หากวาล์วชิ้นนี้ทำงานผิดปกติ การเปลี่ยนหัวพ่นหรือเลนส์ใด ๆ ก็จะไม่สามารถฟื้นฟูคุณภาพการตัดได้
บทความนี้ไม่กล่าวถึงแนวคิดเชิงนามธรรม แต่เน้นคำถามเชิงปฏิบัติสามข้อ ได้แก่ เหตุใดความผิดปกติของวาล์วแบบสัดส่วนจึงมักถูกวินิจฉัยผิดว่าเป็นความผิดปกติของหัวพ่น, วิธีแยกแยะทั้งสองชนิดอย่างรวดเร็ว และวิธีประเมินว่าการระบุใช้วาล์วแบบสัดส่วนนั้นคุ้มค่าหรือไม่
1. เหตุใดความผิดปกติของวาล์วแบบสัดส่วนจึงมักถูกวินิจฉัยผิดว่าเป็นความผิดปกติของหัวพ่น
ในการตัดด้วยเลเซอร์ หัวพ่นทำหน้าที่ควบคุมรูปร่างของการไหลของก๊าซ ส่วนวาล์วแบบสัดส่วนทำหน้าที่กำหนดความเสถียรและอัตราการตอบสนองของแรงดันขาออก — ซึ่งเป็นองค์ประกอบที่สอดคล้องกับคำสั่งกระบวนการของเครื่องจักร ทั้งสองชิ้นนี้ทำหน้าที่ต่างกัน แต่อาการเมื่อเกิดความผิดปกติกลับทับซ้อนกันเกือบทั้งหมด ได้แก่ การเกิดเศษโลหะหลงเหลือ (dross), พื้นผิวการตัดหยาบ, และการเจาะที่ไม่เสถียร อาการเหล่านี้คือสิ่งที่วิศวกรภาคสนามมักเข้าใจผิดเกี่ยวกับสาเหตุที่แท้จริงมากที่สุด
เมื่อการวินิจฉัยผิดพลาด การดำเนินการทั้งหมดที่ตามมาจะผิดพลาดด้วย: หัวพ่นและเลนส์ถูกเปลี่ยนซ้ำแล้วซ้ำเล่า ซึ่งใช้เวลานานและเพิ่มต้นทุนต่อชิ้นส่วน ในขณะที่ปัญหาที่แท้จริง — การควบคุมแรงดันในเส้นทางก๊าซ — กลับไม่ได้รับการแก้ไขเลย
หัวตัดหรือเส้นทางก๊าซ? รูปแบบข้อบกพร่องสองแบบ สรุปผลสองแบบ
ก่อนเปลี่ยนชิ้นส่วนใด ๆ ให้ระบุตำแหน่งที่เกิดปัญหาก่อน ข้อบกพร่องของหัวพ่นกับข้อบกพร่องของวาล์วแบบแปรผันสามารถแยกจากกันได้โดยสังเกตลักษณะสามประการ
|
ลักษณะเฉพาะ |
ข้อบกพร่องของหัวพ่น |
ข้อบกพร่องของวาล์วแบบแปรผัน |
|
อาการทั่วไป |
การบิดเบี้ยวจากการกระแทก การสึกหรอของรูเปิด |
การควบคุมแรงดันในเส้นทางก๊าซผิดปกติ |
|
รูปแบบการเกิด |
ข้อบกพร่องที่ปรากฏสม่ำเสมอในแผ่นวัสดุแผ่นหนึ่ง ๆ ปัญหามีลักษณะคงที่และเกิดขึ้นอย่างต่อเนื่อง |
เกิดขึ้นเป็นครั้งคราว: ครั้งหนึ่งดี ครั้งต่อไปแย่ |
|
พฤติกรรมที่มีพารามิเตอร์เหมือนกัน |
ผลลัพธ์ยังคงเสถียร |
มีการเปลี่ยนแปลงที่สังเกตเห็นได้ระหว่างแผ่นวัสดุและแต่ละชุดการผลิต |
3. วิธีประเมินว่าควรระบุวาล์วแบบสัดส่วนหรือไม่
• การตอบสนองแบบไดนามิกที่ดีเยี่ยม คำสั่งความดันเปลี่ยนแปลงอย่างต่อเนื่องระหว่างการตัด ความเร็วในการตอบสนองของวาล์วกำหนดโดยตรงว่าความดันก๊าซจะตามทันหรือไม่ในขั้นตอนการเจาะ การตัดมุม และการนำเข้า หากวาล์วตอบสนองช้า จะเกิดความล่าช้าตามหลังคำสั่ง และผิวหน้าการตัดจะแสดงการเปลี่ยนแปลงที่มองเห็นได้
• ความแม่นยำในการควบคุมที่ยอดเยี่ยมและความเป็นเชิงเส้นสูง ค่าความดันที่ส่งออกสอดคล้องกับคำสั่งแบบหนึ่งต่อหนึ่ง ความเป็นเชิงเส้นสูงหมายความว่าพารามิเตอร์กระบวนการสามารถทำซ้ำได้: ชุดพารามิเตอร์เดียวกันจะให้ผลลัพธ์ที่สม่ำเสมอทั้งระหว่างแผ่นวัสดุต่าง ๆ และระหว่างแต่ละชุดการผลิต — ซึ่งเป็นคุณสมบัติที่สำคัญที่สุดประการเดียวในการผลิตแบบต่อเนื่อง
• ครอบคลุมช่วงความดันที่กว้าง ตั้งแต่แผ่นวัสดุบางไปจนถึงแผ่นวัสดุหนา ตั้งแต่เครื่องจักรที่มีกำลังต่างกันไปจนถึงสื่อก๊าซหลายประเภท จึงมีข้อกำหนดความดันที่เหมาะสมพร้อมใช้งานเสมอ ทำให้การเลือกไม่จำเป็นต้องมีการยอมลดข้อกำหนดใด ๆ
• ฮาร์ดแวร์ที่ทนทานและสามารถปรับตัวได้ดีกับสภาวะการทำงาน สภาพแวดล้อมการตัดด้วยเลเซอร์มีความท้าทายสูง — ฝุ่น ความร้อน และการสั่นสะเทือน การปิดผนึกและวัสดุของตัววาล์วมีผลโดยตรงต่อความน่าเชื่อถือในระยะยาว ฮาร์ดแวร์ที่ทนทานหมายถึงการหยุดทำงานน้อยลงและต้นทุนการบำรุงรักษาน้อยลง
• การตั้งค่าเริ่มต้นและการวินิจฉัยอย่างชาญฉลาด การตั้งค่าเริ่มต้นและการวินิจฉัยข้อผิดพลาดอย่างรวดเร็วช่วยลดเวลาการแก้ไขปัญหาหน้างานอย่างมาก ทำให้ผู้ปฏิบัติงานไม่จำเป็นต้องทดลองผิดลองถูก
• ความพร้อมใช้งานในอุตสาหกรรมสูง เฉพาะโซลูชันทางเทคนิคที่ผ่านการตรวจสอบแล้วในระบบจริงจำนวนมากเท่านั้นที่จะถือว่ามีเสถียรภาพ ความพร้อมใช้งานในอุตสาหกรรมสูงหมายความว่า จุดบกพร่องทั่วไปทั้งหมดได้รับการระบุและแก้ไขแล้ว
4. วาล์วสัดส่วนไฟฟ้า-ลม
การควบคุมแรงดันในเส้นทางก๊าซคือตัวแปรที่ซ่อนอยู่ซึ่งส่งผลต่อคุณภาพการตัด — และวาล์วสัดส่วนไฟฟ้า-ลมของเลเซอร์ถูกออกแบบมาโดยเฉพาะเพื่อทำหน้าที่นี้
การตอบสนองแบบไดนามิกที่ทรงพลัง: ปฏิกิริยาเร็ว คำสั่งความดันถูกดำเนินการทันทีที่ออก ความล่าช้าของความดันต่ำมาก พื้นผิวที่ตัดมีความมั่นคงยิ่งขึ้น ความแม่นยำในการควบคุมและเส้นตรงยอดเยี่ยม: ผลลัพธ์ของความดันสอดคล้องกับคำสั่งอย่างแม่นยำ ทำให้การผลิตเชิงพาณิชย์ไม่จำเป็นต้องพึ่งพาโอกาสอีกต่อไป ครอบคลุมช่วงค่าความดันกว้าง: เครื่องเลเซอร์ทุกระดับกำลังสามารถจับคู่ได้ ตั้งแต่แผ่นบางไปจนถึงแผ่นหนา ครอบคลุมทั้งช่วงกำลังและสื่อก๊าซต่าง ๆ โดยไม่ต้องยอมลดคุณภาพในการเลือก
วาล์วยังถูกออกแบบให้มีความทนทานสูง มีความสามารถในการปรับตัวที่ดีต่อสภาพการทำงานหลากหลาย ซึ่งช่วยลดต้นทุนการบำรุงรักษาในระยะยาว รองรับการติดตั้งใช้งานอย่างรวดเร็วและการวินิจฉัยข้อบกพร่องได้ทันที ทำให้เวลาแก้ไขปัญหาสั้นลงและกลับเข้าสู่การผลิตได้เร็วขึ้น นอกจากนี้ ระดับความพร้อมของเทคโนโลยีในอุตสาหกรรมยังสูงมาก: วาล์วแบบสัดส่วน LASERIEN กำลังทำงานอย่างมั่นคงแล้วที่สถานที่ตัดด้วยเลเซอร์หลายแห่ง ด้วยโซลูชันทางเทคนิคที่ครบวงจรและเชื่อถือได้ ช่วยประหยัดเวลาและทรัพยากรของท่านจากการทดลองผิดพลาด
กุญแจสู่คุณภาพการตัดที่มั่นคงมักซ่อนอยู่ในเส้นทางของก๊าซ การระบุวาล์วแบบสัดส่วนไฟฟ้า-ลมรุ่น LASERIEN จะเพิ่มความมั่นคงด้านแรงดันให้กับทุกขั้นตอนของกระบวนการ
สำหรับตัวเลือกในการเลือกและคำแนะนำในการปรับใช้ ตลาด วาล์วแบบสัดส่วนไฟฟ้า-ลม จาก Raysoar , โปรด โปรดติดต่อเราทันทีที่ [email protected]หรือผ่าน WhatsApp +8613310161908 .
