کاٹنے کی معیار کی صرف نوزلز اور لینسز پر انحصار نہیں کرتا
لیزر کاٹنے میں الیکٹرو-پنومیٹک تناسب والی ویلیو کیوں ایک پوشیدہ متغیر ہے — اور اس کی درست تشخیص کیسے کی جائے
کارخانے کے فرش پر، ایک ہی منظر بار بار دہرایا جاتا ہے: مشین عام طور پر چل رہی ہوتی ہے، پھر اچانک کاٹنے کا معیار خراب ہو جاتا ہے — کاٹے ہوئے سطح پر ڈروس کا لیپا ہوتا ہے، اور سوراخ کرنے کے دوران گیس بار بار باہر نکلتی ہے۔ آپریٹر کا پہلا تخمینہ یہ ہوتا ہے کہ نوزل خراب ہو گئی ہے یا تحفظی لینس آلودہ ہو گئی ہے، اس لیے نوزلز اور تحفظی کھڑکیوں کو بار بار تبدیل کیا جاتا ہے۔ صارف اشیاء ختم ہوتی رہتی ہیں اور اخراجات بڑھتے جاتے ہیں، لیکن خرابی بار بار واپس آتی رہتی ہے۔
ان اکثریت کے معاملات میں ایک اہم جزو جو نظر انداز کیا جاتا ہے، وہ الیکٹرو-پنومیٹک تناسب والی ویلیو ہے۔ یہ چھوٹی سی ہوتے ہوئے بھی کاٹنے کی مددگار گیس کے دباؤ کو کنٹرول کرتی ہے۔ جب یہ غیر معمولی طور پر کام کرتی ہے، تو نوزلز یا لینسز کی کوئی بھی تبدیلی کاٹنے کے معیار کو بحال نہیں کر سکتی۔
یہ مضمون امہیں تصورات کو الگ رکھتے ہوئے تین عملی سوالات پر بات کرتا ہے: کیوں تناسب والوے کی خرابیاں اکثر نوزل کی خرابیوں کے طور پر غلط تشخیص کی جاتی ہیں؛ دونوں کو تیزی سے کیسے الگ کیا جائے؛ اور یہ کیسے فیصلہ کیا جائے کہ کیا تناسب والوے کو مخصوص کرنا مناسب ہے۔
1. تناسب والوے کی خرابیاں اکثر نوزل کی خرابیوں کے طور پر غلط کیوں سمجھی جاتی ہیں
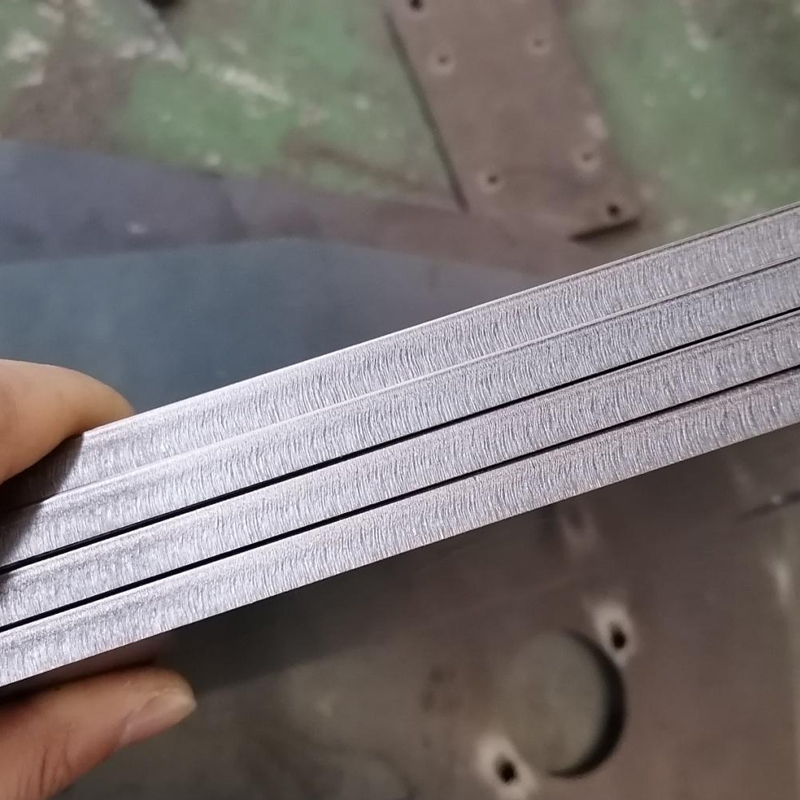
لیزر کٹنگ میں، نوزل گیس کے بہاؤ کی شکل کو محدود کرتا ہے، جبکہ تناسب والوے آؤٹ پُٹ دباؤ کی استحکام اور ردِ عمل کی رفتار طے کرتا ہے — یہ وہ عنصر ہے جو مشین کے عملی حکم کے ساتھ مطابقت رکھتا ہے۔ دونوں مختلف کام انجام دیتے ہیں، لیکن ان کی ناکامی کے علامات تقریباً مکمل طور پر اوورلیپ کرتے ہیں: دراس، خشک کٹ کے رُخ، غیر مستحکم پیرسنگ۔ یہ بالکل وہی علامات ہیں جہاں فیلڈ انجینئرز اکثر بنیادی وجہ کو غلط طور پر سمجھ لیتے ہیں۔
جب تشخیص غلط ہو جائے، تو اس کے بعد کا ہر عمل بھی غلط ہو جاتا ہے: نوزلز اور لینسز بار بار تبدیل کیے جاتے ہیں، جس سے وقت ضائع ہوتا ہے اور ہر پُرزے کی لاگت بڑھ جاتی ہے، جبکہ اصل مسئلہ — گیس راستے میں دباؤ کا کنٹرول — کبھی بھی حل نہیں کیا جاتا۔
کٹنگ ہیڈ یا گیس راستہ؟ دو خرابی کے طرز، دو نتیجے
کسی بھی پُرزے کو تبدیل کرنے سے پہلے، یہ طے کر لیں کہ مسئلہ کہاں واقع ہے۔ نوزل کی خرابی اور تناسبی والو کی خرابی کو تین مشاہدہ شدہ خصوصیات کے ذریعے الگ کیا جا سکتا ہے:
|
خصوصیت |
نوزل کی خرابی |
تناسبی والو کی خرابی |
|
معمولی علامت |
اثر کے نتیجے میں بگڑنا، سوراخ کا استعمال |
گیس راستے میں غیر معمولی دباؤ کنٹرول |
|
وقوع کا انداز |
ایک مخصوص شیٹ پر مستقل خرابیاں؛ مسئلہ مستحکم اور دائمی ہے |
متغیر: ایک لمحہ اچھا، اگلے لمحے خراب |
|
ایک جیسے پیرامیٹرز کے ساتھ رویہ |
نتائج مستحکم رہتے ہیں |
شیٹس اور بیچز کے درمیان قابلِ ذکر اتار چڑھاؤ |
3. تناسب والو کو مخصوص کرنے کی قابلیت کا اندازہ لگانا کیسے کریں
• مضبوط دینامک ردعمل۔ کٹنگ کے دوران دباؤ کے حکم مستقل طور پر تبدیل ہوتے رہتے ہیں۔ والو کی ردعمل کی رفتار براہ راست گیس کے دباؤ کو سوراخ کرنے، کونوں اور لیڈ-انز کے دوران برقرار رکھنے کا فیصلہ کرتی ہے۔ ایک سستا والو حکم کے پیچھے رہ جاتا ہے، اور کٹنے کا رخ اُلجھن بھرے اتار چڑھاؤ کو ظاہر کرتا ہے۔
• بہترین کنٹرول کی درستگی اور لکیریت۔ دباؤ کا اخراج حکم کے ساتھ ایک سے ایک کے تناسب میں ہوتا ہے۔ اعلیٰ لکیریت کا مطلب ہے کہ عملی پیرامیٹرز دوبارہ حاصل کیے جا سکتے ہیں: ایک ہی پیرامیٹر سیٹ مختلف شیٹس اور بیچز میں مسلسل نتائج فراہم کرتی ہے — سیریز پروڈکشن میں یہ واحد سب سے اہم خاصیت ہے۔
• وسیع دباؤ کی تفصیلات کا احاطہ۔ پتلی سے موٹی پلیٹ تک، مختلف طاقت کے درجے کی مشینوں سے لے کر مختلف گیس کے ذرائع تک، موزوں دباؤ کی خصوصیات ہمیشہ دستیاب ہوتی ہیں، اس لیے انتخاب کے دوران کسی قسم کا سمجھوتہ کرنے کی ضرورت نہیں ہوتی۔
• پائیدار ہارڈ ویئر اور کام کے حالات کے لیے مضبوط منافقت۔ لیزر کٹنگ کے ماحول طلب کرتے ہیں — دھول، درجہ حرارت اور کمپن۔ والو باڈی کی سیلنگ اور مواد طویل عرصے تک قابل اعتماد کارکردگی کا تعین کرتے ہیں؛ پائیدار ہارڈ ویئر کا مطلب ہے کم رُکاوٹیں اور کم مرمت کے اخراجات۔
• ذہین شروعات اور تشخیص۔ تیز شروعات اور خرابی کی تشخیص سائٹ پر ٹربل شوٹنگ کے وقت کو نمایاں طور پر کم کر دیتی ہے، اس لیے آپریٹرز کو آزمائش اور غلطی کے ذریعے کام کرنے پر مجبور نہیں کیا جاتا۔
• صنعت میں اعلیٰ حد تک پختگی۔ صرف وہ ٹیکنیکل حل مستحکم کہلا سکتا ہے جو بڑی تعداد میں حقیقی انسٹالیشنز میں جانچا گیا ہو۔ اعلیٰ صنعتی پختگی کا مطلب ہے کہ عام پیچیدگیاں پہلے ہی شناخت کر لی گئی ہیں اور ان کا حل نکال لیا گیا ہے۔
4. الیکٹرو-نیومیٹک تناسبی والوز
گیس راستہ دباؤ کنٹرول قطع کی معیار میں چھپا ہوا متغیر ہے — اور لیزرِ ان الیکٹرو-پنومیٹک تناسبی والوز اسی کام کے لیے تیار کیے گئے ہیں۔
مضبوط دینامک ردعمل: تیز ردعمل، فوری دباؤ کے حکم، دباؤ کا بہت کم تاخیر، اور ایک زیادہ مستحکم کٹنے کا رخ۔ بہترین کنٹرول درستگی اور لکیریت: دباؤ کا اخراج حکم کے بالکل مطابق ہوتا ہے، اس لیے سیریز پیداوار اب اتفاق پر منحصر نہیں ہے۔ وسیع دباؤ خصوصیات کا احاطہ: ہر طاقت کے درجہ کی لیزر مشین کو موافق بنایا جا سکتا ہے، چاہے پتلی ہو یا موٹی چادر، مختلف طاقت کے دائرے اور گیس کے ذرائع کے ساتھ، بغیر کسی قسم کے سمجھوتے کے۔
والویں بھی پائیداری کے لیے بنائے گئے ہیں، جن میں کام کی مختلف حالتوں کے لیے مضبوط تطبیقی صلاحیت ہے، جس سے طویل مدتی راہداری کے اخراجات کم ہوتے ہیں۔ تیزی سے شروعات اور خرابی کی تشخیص کی سہولت فراہم کی گئی ہے، جس سے درستگی کا وقت کم ہو کر پیداوار میں واپسی ہوتی ہے۔ اور صنعتی بالغ ہونے کی سطح بہت زیادہ ہے: LASERIEN تناسبی والویں پہلے ہی متعدد لیزر کٹنگ کے مقامات پر مستحکم طور پر کام کر رہی ہیں، جہاں ایک پختہ اور قابل اعتماد تکنیکی حل آپ کو غیر ضروری راستوں سے بچاتا ہے۔
مستحکم کٹنگ کی معیار کی کنجی اکثر گیس کے راستے میں چھپی ہوتی ہے۔ Raysoar کے الیکٹرو-ہوا دباؤ تناسبی والو کو مخصوص کرنا ہر عمل کے مرحلے کے لیے قابل اعتماد دباؤ کی ضمانت فراہم کرتا ہے۔
انتخاب کے اختیارات اور منسلکہ تجاویز کے لیے یہ الیکٹرو-ہوا دباؤ تناسبی والو raysoar سے براہ کرم ہم سے فوری طور پر رابطہ کریں [email protected]یا وہاٹس ایپ پر +8613310161908 .