

Chất lượng cắt không chỉ phụ thuộc vào vòi phun và thấu kính
Tại sao van tỷ lệ điện-khí nén lại là yếu tố ẩn trong quá trình cắt laser — và cách chẩn đoán chính xác
Trên sàn sản xuất, cùng một tình huống lặp đi lặp lại: máy vận hành bình thường, sau đó chất lượng cắt đột ngột suy giảm — mặt cắt bị bám xỉ, quá trình khoan thủng liên tục bị thổi bay. Giả định đầu tiên của người vận hành là vòi phun bị hư hỏng hoặc kính bảo vệ bị nhiễm bẩn, do đó vòi phun và cửa sổ bảo vệ được thay thế đi thay thế lại nhiều lần. Vật tư tiêu hao bị sử dụng và chi phí tích tụ, nhưng sự cố vẫn tái diễn.
Điều thường bị bỏ qua trong phần lớn các trường hợp này là một thành phần then chốt: van tỷ lệ điện-khí nén. Dù có kích thước nhỏ gọn, van này lại kiểm soát áp suất đầu ra của khí hỗ trợ cắt. Khi van hoạt động bất thường, việc thay thế vòi phun hay thấu kính sẽ không thể khôi phục được chất lượng cắt.
Bài viết này gạt sang một bên các khái niệm trừu tượng và tập trung vào ba câu hỏi thực tiễn: tại sao sự cố van tỷ lệ thường bị chẩn đoán nhầm thành sự cố vòi phun; làm thế nào để phân biệt hai loại sự cố này một cách nhanh chóng; và làm thế nào để đánh giá xem việc lựa chọn van tỷ lệ có đáng thực hiện hay không.
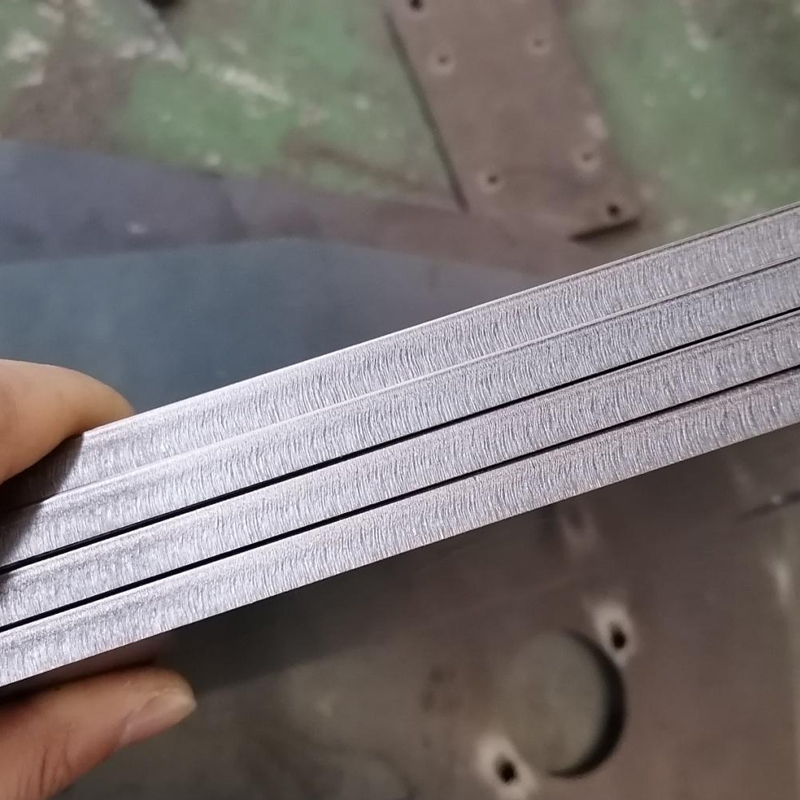
1. Tại sao sự cố van tỷ lệ thường bị chẩn đoán nhầm thành sự cố vòi phun
Trong cắt laser, vòi phun định hình luồng khí, trong khi van tỷ lệ xác định độ ổn định và tốc độ đáp ứng của áp suất đầu ra — đây là thành phần khớp lệnh quy trình của máy. Hai thành phần này thực hiện các chức năng khác nhau, nhưng các biểu hiện khi gặp sự cố gần như trùng lặp hoàn toàn: xỉ, bề mặt cắt thô, xuyên thủng không ổn định. Đây chính là những biểu hiện khiến kỹ sư hiện trường thường xuyên nhầm lẫn nguyên nhân gốc rễ.
Một khi chẩn đoán sai, mọi hành động tiếp theo cũng đều sai: vòi phun và thấu kính bị thay thế lặp đi lặp lại, làm tốn thời gian và làm tăng chi phí cho từng bộ phận, trong khi vấn đề thực sự — kiểm soát áp suất trong đường dẫn khí — chưa bao giờ được giải quyết.
đầu cắt hay đường dẫn khí? Hai kiểu lỗi, hai kết luận
Trước khi thay bất kỳ bộ phận nào, cần xác định rõ vị trí phát sinh sự cố. Lỗi vòi phun và lỗi van tỷ lệ có thể phân biệt dựa trên ba đặc điểm quan sát được:
|
Đặc điểm |
Lỗi vòi phun |
Lỗi van tỷ lệ |
|
Dấu hiệu điển hình |
Biến dạng do va đập, mài mòn lỗ thoát |
Kiểm soát áp suất bất thường trong đường dẫn khí |
|
Mô hình xuất hiện |
Các khuyết tật nhất quán trên một tấm vật liệu cụ thể; sự cố ổn định và dai dẳng |
Xuất hiện ngắt quãng: lúc tốt, lúc kém |
|
Hành vi với các thông số giống nhau |
Kết quả duy trì ổn định |
Biến động rõ rệt giữa các tấm và các lô |
3. Cách đánh giá xem van tỷ lệ có đáng được chỉ định hay không
• Đáp ứng động mạnh. Lệnh áp suất thay đổi liên tục trong quá trình cắt. Tốc độ đáp ứng của van trực tiếp quyết định liệu áp suất khí có theo kịp trong suốt các giai đoạn đâm thủng, cắt góc và dẫn vào hay không. Một van chậm sẽ bị trễ so với lệnh, và mặt cắt sẽ cho thấy biến động rõ rệt.
• Độ chính xác điều khiển và tính tuyến tính xuất sắc. Áp suất đầu ra tương ứng một-một với lệnh. Tính tuyến tính cao nghĩa là các thông số quy trình có thể tái tạo: cùng một bộ thông số luôn mang lại kết quả nhất quán trên các tấm và các lô khác nhau — đây là đặc tính quan trọng nhất trong sản xuất loạt.
• Phạm vi thông số áp suất bao quát rộng. Từ tấm mỏng đến tấm dày, từ các máy có cấp công suất khác nhau đến nhiều loại môi chất khí, luôn có sẵn thông số áp suất phù hợp, do đó việc lựa chọn không cần phải đánh đổi.
• Phần cứng bền bỉ và khả năng thích ứng mạnh mẽ với điều kiện làm việc. Môi trường cắt laser rất khắc nghiệt — bụi, nhiệt độ và rung động. Độ kín khít và vật liệu của thân van quyết định độ tin cậy lâu dài; phần cứng bền bỉ đồng nghĩa với ít lần dừng máy hơn và chi phí bảo trì thấp hơn.
• Hiệu chỉnh và chẩn đoán thông minh. Hiệu chỉnh nhanh và chẩn đoán sự cố giúp giảm đáng kể thời gian xử lý sự cố tại hiện trường, do đó người vận hành không bị buộc phải làm việc theo phương pháp thử và sai.
• Độ trưởng thành cao trong ngành. Chỉ một giải pháp kỹ thuật đã được kiểm chứng trên số lượng lớn hệ thống lắp đặt thực tế mới có thể được coi là ổn định. Độ trưởng thành cao trong ngành nghĩa là những rủi ro phổ biến đã được xác định và khắc phục từ trước.
4. Van tỷ lệ điện-khí nén
Kiểm soát áp suất trên đường dẫn khí là yếu tố ẩn ảnh hưởng đến chất lượng cắt — và các van tỷ lệ điện-khí nén của BYD được thiết kế đặc biệt cho chức năng này.
Phản hồi động mạnh mẽ: phản ứng nhanh, lệnh áp suất được thực hiện ngay khi phát ra, độ trễ áp suất tối thiểu, bề mặt cắt ổn định hơn. Độ chính xác điều khiển và tính tuyến tính xuất sắc: đầu ra áp suất tương ứng chính xác với lệnh điều khiển, do đó sản xuất loạt không còn phụ thuộc vào yếu tố ngẫu nhiên. Phạm vi thông số áp suất rộng: phù hợp với mọi cấp công suất máy laser, từ tấm mỏng đến tấm dày, trên toàn bộ dải công suất và các loại môi chất khí, không cần hy sinh lựa chọn nào.
Các van cũng được thiết kế bền bỉ, có khả năng thích nghi cao trong nhiều điều kiện làm việc, giúp giảm chi phí bảo trì dài hạn. Hỗ trợ hiệu chỉnh nhanh và chẩn đoán sự cố nhanh chóng, rút ngắn thời gian khắc phục sự cố để quay lại sản xuất. Đồng thời, mức độ trưởng thành trong ngành rất cao: van tỷ lệ LASERIEN đã hoạt động ổn định tại nhiều cơ sở cắt laser, với giải pháp kỹ thuật chín muồi và đáng tin cậy, giúp bạn tránh những bước đi vòng.
Chìa khóa để đạt được chất lượng cắt ổn định thường nằm ẩn trong đường dẫn khí. Việc lựa chọn van tỷ lệ điện-khí nén LASERIEN sẽ mang lại sự bảo đảm áp suất đáng tin cậy cho từng bước quy trình.
Để biết các lựa chọn và khuyến nghị điều chỉnh dành cho thị trường van tỷ lệ điện-khí nén của Raysoar , Xin vui lòng hãy liên hệ ngay với chúng tôi qua [email protected]hoặc WhatsApp +8613310161908 .
